-
Out of stock

-
Out of stock
-

-

-

-

-

-

-
-
-

-

-

-

-

-
-

-

-
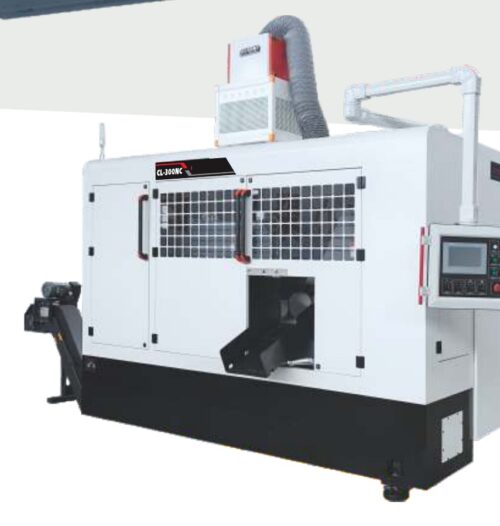

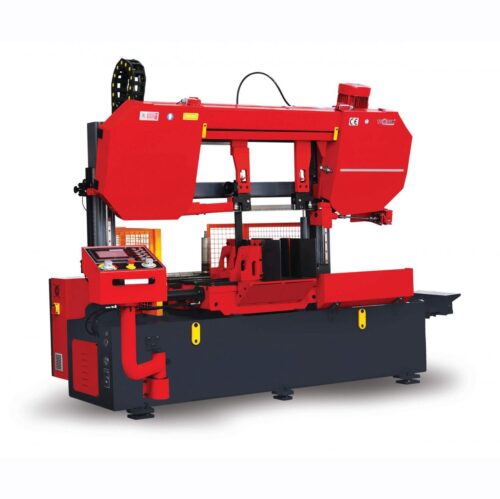
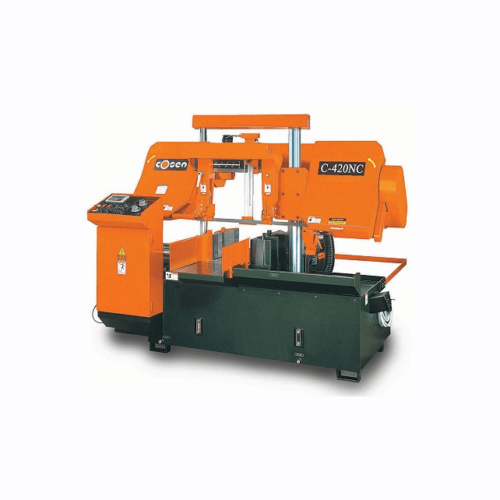
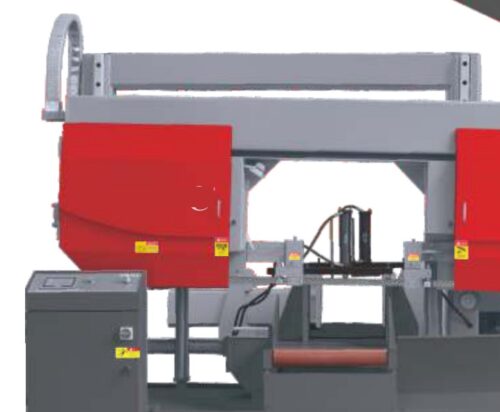
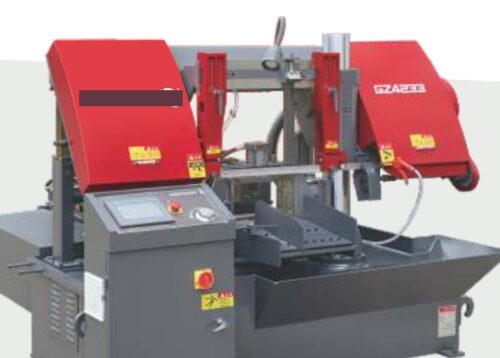
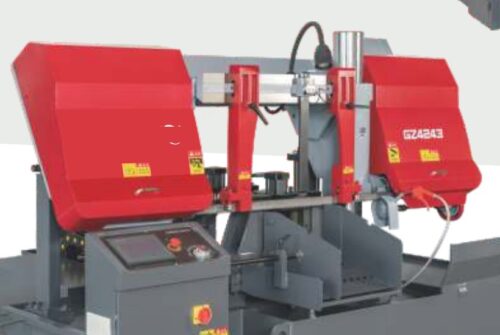


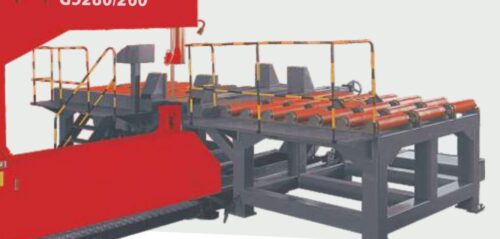



Ленточнопильные станки по металлу
Раздел собран под задачу заготовительного участка: разрезать прокат, трубу или профиль в размер, с повторяемым сечением и понятным расходом полотна. Модели идут от компактных маятниковых на 220 мм до портальных с резом 3000 мм. В каждой карточке — характеристики из технической документации завода: сечение реза, размер и скорость полотна, мощность привода, габариты.
91
модель в разделе
13
типов конструкции
200–3000
мм — диаметр реза
1,1–37
кВт — привод
Типы станков в разделе
Диапазон — по максимальному диаметру круглой заготовки.
Поворотные (маятниковые)
220–380 мм
компактная схема для малых и средних партий, чёрный и цветной металл
Двухколонные
300–530 мм
гидравлическая подача рамы, гидрозажим, направляющие на подшипниках качения
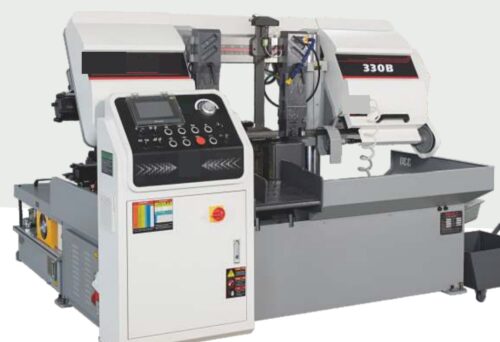
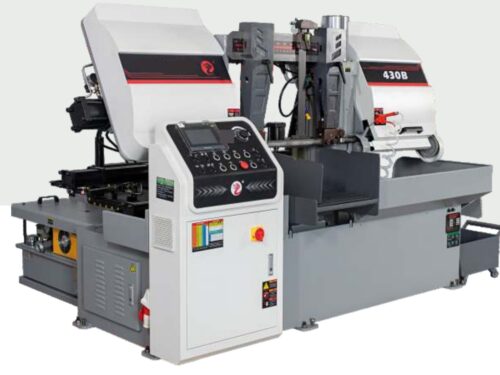
Автоматические
330–700 мм
плавная гидрорегулировка подачи, автоматический цикл реза
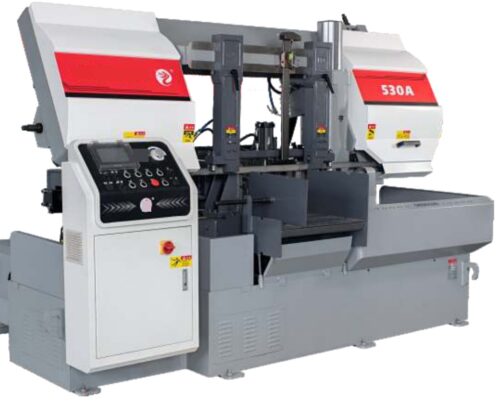
Высокопроизводительные автоматические
330–530 мм
станина роботизированной сварки; исполнение A — ручное натяжение полотна, B — гидравлическое
Интеллектуальные автоматические
330–530 мм
серво-электроцилиндр подачи, привод на постоянных магнитах, сенсорный экран
Закрытого исполнения
330–540 мм
закрытый корпус; CNC540 — под труднообрабатываемые и жаропрочные сплавы
Для инструментальной стали
330–530 мм
двухклапанное управление подачей, гидрозажим полотна в направляющей головке
Высокоскоростные двухколонные
700–1300 мм
повышенная жёсткость, ПЛК с сенсорным экраном, шнековый транспортёр стружки
Высокоскоростные для алюминия
450–1000 мм
серво-подача головки с планетарным редуктором, отмер длины серво-двигателем
Для профиля
500–600 мм
рез двутавра, швеллера, трубы прямоугольного сечения; третий зажим — опция
Для реза под углом
200–600 мм
гидравлический поворот, угол контролируется энкодером; угол, длина и число резов задаются с сенсорного экрана
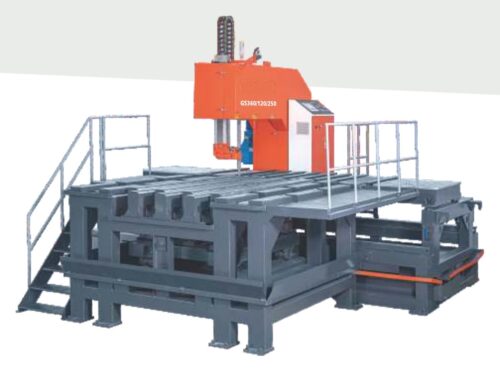
Портальные
650–3000 мм
портальная схема, линейные направляющие, двухцилиндровая гидроподача — крупное сечение и пакетный рез
Вертикальные
300–2600 мм
рама неподвижна, подаётся заготовка; узкий пропил и минимум отхода на крупных плитах
На что смотреть при подборе
✓ Сечение и форма заготовки — круг, квадрат и прямоугольник указаны в характеристиках отдельно: у профиля и пакета ограничение обычно жёстче, чем у круга.
✓ Материал — нержавеющая, инструментальная сталь и жаропрочные сплавы требуют низкой скорости полотна и жёсткого контроля подачи — под них идут закрытые и специализированные серии.
✓ Серийность — разовые резы закрывает поворотный станок, поток — автоматический с подачей заготовки и заданием числа резов.
✓ Геометрия торца — жёсткость станины и качество направляющих определяют увод полотна; на крупном сечении это критично.
✓ Расход полотна — правильная скорость и усилие подачи под материал дают основной вклад в ресурс — смотрите диапазон регулировки, а не только максимум.
✓ Обслуживание участка — транспортёр стружки, щётка очистки полотна, рольганг и отмер длины заметно меняют реальную производительность.
Дисковые (круглопильные) станки для прутка, трубы и раскроя листа вынесены в отдельный подраздел. Подбор под конкретную номенклатуру деталей, расчёт производительности и поставку берём на себя — оставьте задачу через форму, инженер вернётся с вариантами.
Какой ленточнопильный станок под какую задачу
В разделе 73 модели. Тип станка задаётся не столько сечением реза, сколько режимом работы: сколько резов в смену, нужен ли угол, что режем — пруток, профиль, алюминий или инструментальную сталь. Таблица сужает выбор до одного-двух типов ещё до сравнения характеристик.
| Тип станка | Диаметр реза, мм | Под какие задачи берут |
|---|---|---|
| Автоматические в том числе высокопроизводительные и интеллектуальные 13 моделей |
330–700 | Серийная нарезка заготовок под станочный парк: подача прутка, счёт штук, работа по программе без оператора у машины. |
| Портальные 10 моделей |
650–3000 | Крупный прокат, слябы, поковки и пакеты — там, где заготовка не помещается в обычную раму. |
| Двухколонные в том числе высокоскоростные 10 моделей |
300–1300 | Точный вертикальный рез при жёсткой направляющей пилы: меньше увод полотна на большом сечении. |
| Для реза под углом и поворотные 10 моделей |
200–600 | Раскрой под сварные конструкции: рама или тиски поворачиваются, угол выставляется без переустановки заготовки. |
| Вертикальные 7 моделей |
300–2600 | Контурный рез и роспуск листа, плиты и крупной заготовки: полотно идёт вертикально, деталь перемещается по столу. |
| Для профиля 4 модели |
500–600 | Трубы, уголок, швеллер и пакеты профиля: прижимы и подача рассчитаны на тонкую стенку. |
| Специализированные алюминий, инструментальная сталь, закрытое исполнение 8 моделей |
330–1000 | Скорость полотна и режимы подобраны под материал: высокая — для алюминия, низкая с усиленной подачей — для инструментальной стали; закрытое исполнение убирает шум и стружку. |
| Ручные и полуавтоматические 2 модели |
225–360 | Ремонтный участок и штучный рез, где загрузка станка неполная и автоматика не окупается. |
| Консольные и универсальные 9 моделей |
225–430 | Универсальный рез малого и среднего сечения в цехе общего назначения. |
Модели раздела, которые чаще всего спрашивают
Гидропривод зажима и подачи обслуживают маслами из раздела гидравлических масел.
Как сузить выбор за три шага
- Сечение и материал. По самой крупной заготовке выбирается диаметр реза с запасом; материал задаёт скорость полотна и тип зуба.
- Режим работы. Единичный рез — ручной или полуавтомат; поток заготовок под станки — автомат с подачей прутка; крупный прокат — портальный.
- Геометрия реза. Нужен угол — поворотная рама; профиль и тонкая стенка — прижимы под профиль; контур — вертикальный станок.
Не уверены в типе — пришлите чертёж заготовки, материал и нужное число резов в смену: подберём станок и полотно, посчитаем такт. Смежные разделы: круглопильные (дисковые) станки и весь каталог оборудования.
