

Прессы для порошковой металлургии
Порошковая деталь получается не резанием, а формованием: дозу порошка засыпают в матрицу, сжимают пуансонами и выталкивают заготовку, которая дальше идёт на спекание. От пресса здесь зависит не производительность как таковая, а повторяемость плотности — именно она определяет, попадёт ли деталь в допуск после спекания и не поведёт ли её геометрию.
Что стоит в этом разделе
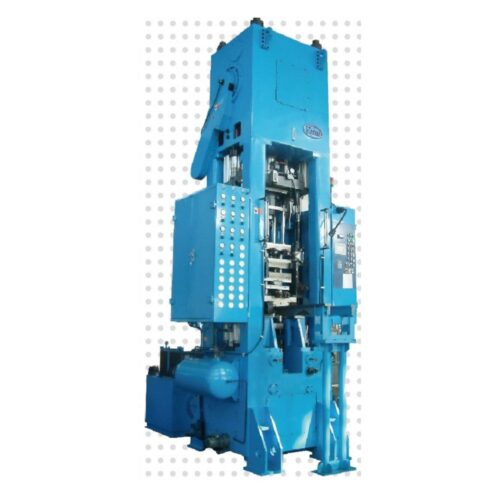
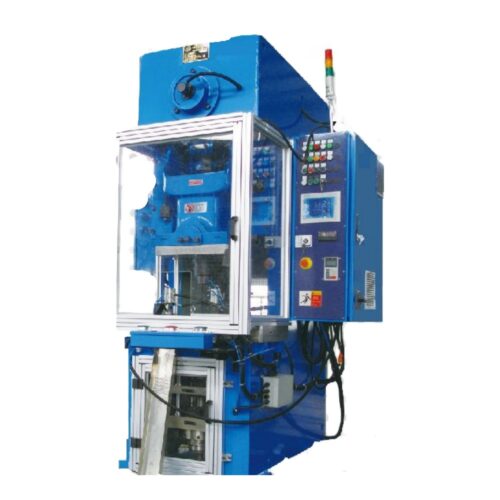
- Прессы сухого формования — серии CES-EPM-A, CES-EPM-G и CES-EPM-C. Работают в автоматическом цикле «засыпка → прессование → выталкивание → вывод детали», матрица плавающая, нагружение двустороннее. Диапазон усилия — от 60 до 5000 кН (примерно 6–510 тс).
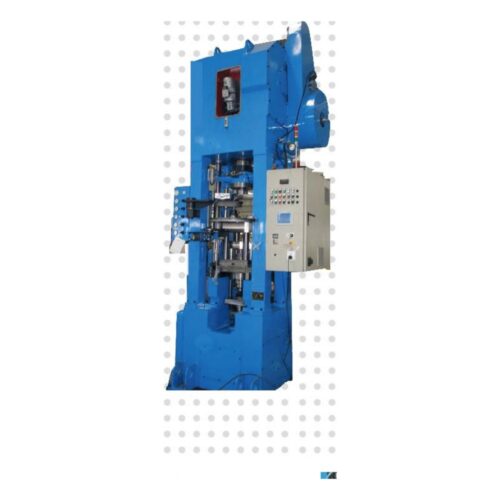
- Калибровочные прессы — серии CES-EPS-A и CES-EPS-C. Это операция после спекания: деталь восстанавливают по размерам и уплотняют поверхностный слой. Усилие от 250 до 8000 кН.
Как подобрать
- По усилию. Считают по площади прессования и требуемому давлению для конкретного порошка, затем берут ближайший больший типоразмер с запасом. Универсальный пресс здесь не подходит: у порошкового другая кинематика и обязательное плавание матрицы.
- По числу ступеней детали. Простая втулка — схема «один верхний / один нижний пуансон»; ступенчатая шестерня или ступица требуют модрама на два-три верхних и три-четыре нижних пуансона, а это уже другой класс машины.
- По программе выпуска. От неё зависит и производительность в ходах в минуту, и нужна ли робот-ячейка съёма с взвешиванием и раскладкой на спечные плиты.
- По габаритам детали. Ограничения — максимальный диаметр формовки и высота засыпки; они указаны в характеристиках каждой серии.
В карточках приведены реальные характеристики по каждой модели серии — усилия прессования и выталкивания, ходы, высота засыпки, диаметр формовки, производительность, мощность и габариты. Оснастку (модрам) подбираем под конкретную деталь, пусконаладку и обучение операторов проводим на площадке.
Цена — по запросу. Пришлите чертёж детали и марку порошка: рассчитаем требуемое усилие и предложим модель.
Материалы по теме: прессы для порошковой металлургии — обзор направления · как выбрать пресс для порошковой металлургии.
