Технолог на участке крепежа сравнивает два техпроцесса для партии болтов М12: нарезать резьбу резцом или плашкой на токарном станке, либо поставить накатные ролики и формировать профиль пластической деформацией. Разница в себестоимости серии и в усталостной прочности резьбового соединения оказывается настолько существенной, что выбор техпроцесса определяет экономику всего заказа на годы вперёд. В этой статье - методика сравнения, на что смотреть при выборе и где накатка не подходит.

Вопрос встаёт остро, когда серия крепежа исчисляется десятками и сотнями тысяч штук в месяц. При нарезании резанием себестоимость одной детали складывается из времени резца на проход, расхода инструмента и стружки, которая уходит в отход вместе с металлом заготовки. При накатке металл не срезается, а выдавливается, заготовка нужна меньшего диаметра, инструмент служит значительно дольше, а цикл формирования резьбы короче токарного прохода. На объёмах, типичных для метизного производства, разница в затратах на тонну готового крепежа становится заметной статьёй в себестоимости.
Как устроено нарезание резьбы резанием
При нарезании резцом, плашкой или метчиком профиль резьбы формируется срезанием слоя металла с поверхности заготовки. Волокна металла, вышедшие на поверхность в процессе проката или волочения прутка, разрезаются поперёк, и на впадинах резьбы образуется рез по телу волокна. Это ослабляет зону впадины резьбы, которая и так является концентратором напряжений при растяжении и при циклической нагрузке.
Преимущество нарезания в универсальности: резцом можно нарезать резьбу практически любого шага и диаметра на единичной детали или мелкой серии, не меняя инструментальную оснастку кардинально. Метод не требует высокой пластичности материала заготовки, поэтому подходит для твёрдых и хрупких сталей, где накатка просто порвёт поверхность или не даст нужной точности профиля. На мелких партиях и в ремонтном производстве нарезание остаётся экономически оправданным, потому что накатной инструмент и его наладка требуют вложений, которые окупаются только на серии.
Как устроена накатка резьбы роликами
При накатке профиль резьбы формируется не резанием, а пластическим деформированием: ролики с обратным профилем резьбы вдавливаются в поверхность заготовки и выдавливают металл в форму витков. Волокна металла при этом не разрезаются, а огибают профиль резьбы, сохраняя непрерывность по впадине. Это даёт более высокую усталостную прочность резьбового соединения при циклических нагрузках - болт реже рвётся по первому витку, где концентрация напряжений максимальна.
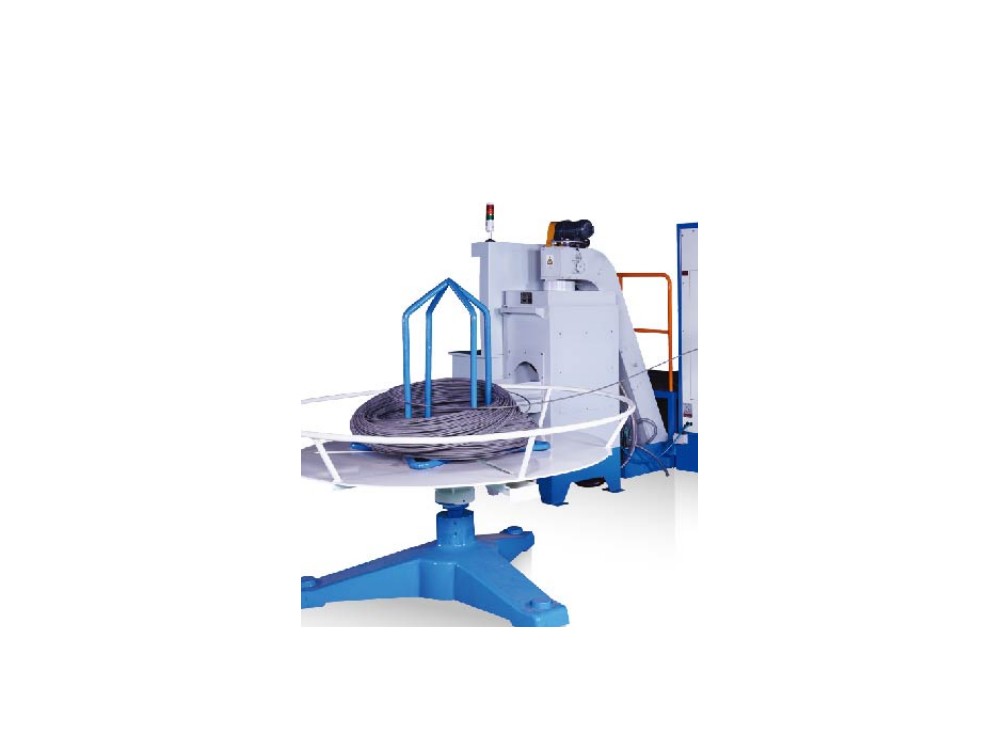
Дополнительный эффект накатки - наклёп поверхностного слоя. Металл во впадине резьбы упрочняется деформацией, твёрдость поверхности растёт, что дополнительно повышает сопротивление усталостному разрушению и износу резьбы при многократном свинчивании. На этом принципе строится вся технология холодной высадки крепежа, где резьбонакатные станки идут в линии сразу после высадки головки, а подробная методика подбора такого оборудования под конкретный типоразмер крепежа разобрана в разделе оборудование для производства метизов и накатка резьбы.
Себестоимость серии: откуда берётся экономия
Экономия при накатке складывается из трёх составляющих. Первая - расход металла: заготовка под накатку берётся по диаметру, близкому к среднему диаметру резьбы, а не по наружному, как при нарезании, потому что металл не срезается, а перераспределяется. Вторая - стойкость инструмента: накатные ролики и плашки работают без режущей кромки, которая изнашивается от трения о стружку, поэтому межналадочный интервал у них больше, чем у метчиков и плашек для нарезания. Третья - время цикла: накатка проходит быстрее нарезания на сопоставимом диаметре, что на серийном производстве напрямую сказывается на производительности линии.
Считать экономику стоит не на одной детали, а на партии с учётом переналадки оборудования, расхода металла заготовки и стоимости инструментального комплекта. На малых и очень крупных диаметрах резьбы, а также на нестандартных шагах это соотношение может смещаться, поэтому расчёт делают под конкретный техпроцесс, а не по общей таблице.
По каким параметрам выбирают метод для конкретной детали
Первый параметр - материал заготовки. Накатка требует достаточной пластичности металла: низко- и среднеуглеродистые стали, часть легированных сталей накатываются хорошо, а высокоуглеродистые и закалённые заготовки - плохо или вообще не накатываются, там остаётся только нарезание или накатка с последующей термообработкой в обратном порядке.
Второй параметр - диаметр и шаг резьбы. У очень крупных резьб и у резьб с нестандартным профилем накатной инструмент становится громоздким и дорогим в изготовлении, и нарезание на станке с числовым программным управлением оказывается технологичнее. Третий параметр - требования к точности профиля: накатка даёт стабильный профиль на серии, но под единичную деталь с жёсткими допусками часто проще настроить резец. Оборудование под оба техпроцесса, от прессов для холодной высадки до резьбонакатных автоматов, собрано в каталоге метизного оборудования, где техпроцессы можно сравнивать по сериям станков.
Границы применимости накатки
Накатка не универсальна. На заготовках с внутренней резьбой в глухих отверстиях малого диаметра накатка роликами физически неприменима, там остаётся нарезание метчиком. На деталях с резьбой на тонкостенных трубах накатка может деформировать стенку и привести к потере круглости, если толщина стенки не рассчитана заранее под усилие деформации. Отдельная тема - длинномерные детали с резьбой на конце глубокого отверстия, где перед накаткой или нарезанием нужна предварительная расточка, и здесь уже в игру вступают станки для глубокого сверления, которые разбираются отдельно в разделе оборудование для обработки глубоких отверстий.
Пример из практики
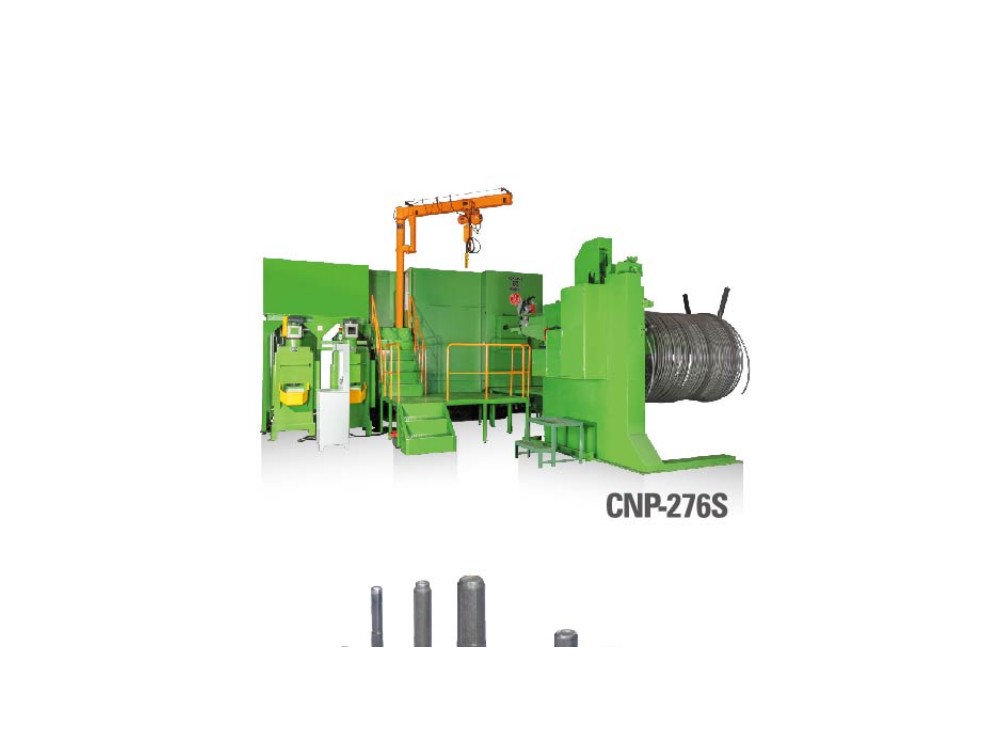
Типовая ситуация на участке крепежа: завод переходит с закупки готовых болтов на собственное производство партии метизов под нужды сборочного цеха. Технолог сравнивает два варианта - токарный участок с метчиками и плашками под мелкую номенклатуру или резьбонакатной автомат под основную серию. Решение обычно получается комбинированным: накатка закрывает массовую номенклатуру стандартных диаметров, а участок нарезания резьбой остаётся для нестандартных размеров и ремонтных партий, где накатной инструмент разово невыгоден.
Типовые ошибки и чем они оборачиваются
Частая ошибка - выбор накатки без проверки пластичности материала заготовки, что приводит к рваному профилю резьбы и браку всей партии. Вторая ошибка - расчёт экономики накатки без учёта реальной стойкости роликов на конкретном материале, из-за чего ожидаемая экономия на инструменте не подтверждается на практике. Третья - попытка накатать резьбу большого шага на оборудовании, рассчитанном под мелкую резьбу, что даёт неполный профиль витка и заниженную прочность соединения.
Чек-лист перед выбором техпроцесса
- Проверить пластичность и химический состав материала заготовки под накатку
- Сопоставить диаметр и шаг резьбы с диапазоном имеющегося или планируемого резьбонакатного оборудования
- Рассчитать себестоимость серии с учётом расхода металла, стойкости инструмента и времени цикла, а не по одной детали
- Оценить требования к усталостной прочности соединения в условиях циклической нагрузки
- Проверить геометрию детали на совместимость с накаткой: толщину стенки, наличие глухих отверстий, длину детали
- Для нестандартных партий и ремонтных работ оставить резервный участок нарезания резьбой
Накатка резьбы выигрывает у нарезания там, где серия достаточно велика, материал пластичен, а диаметр и шаг укладываются в диапазон накатного оборудования: экономия на металле заготовки и инструменте складывается с ростом усталостной прочности соединения. Нарезание остаётся рабочим методом для мелких партий, нестандартных резьб и труднодеформируемых материалов, где накатка либо невозможна, либо экономически не оправдана. Обоснованный выбор техпроцесса для конкретной детали и серии, включая подбор станков под оба варианта, разбирают в разделе услуги и компетенции по подбору и поставке оборудования.