Статьи

Экспертные статьи о металлообработке, кузнечно-прессовом оборудовании и порошковой металлургии
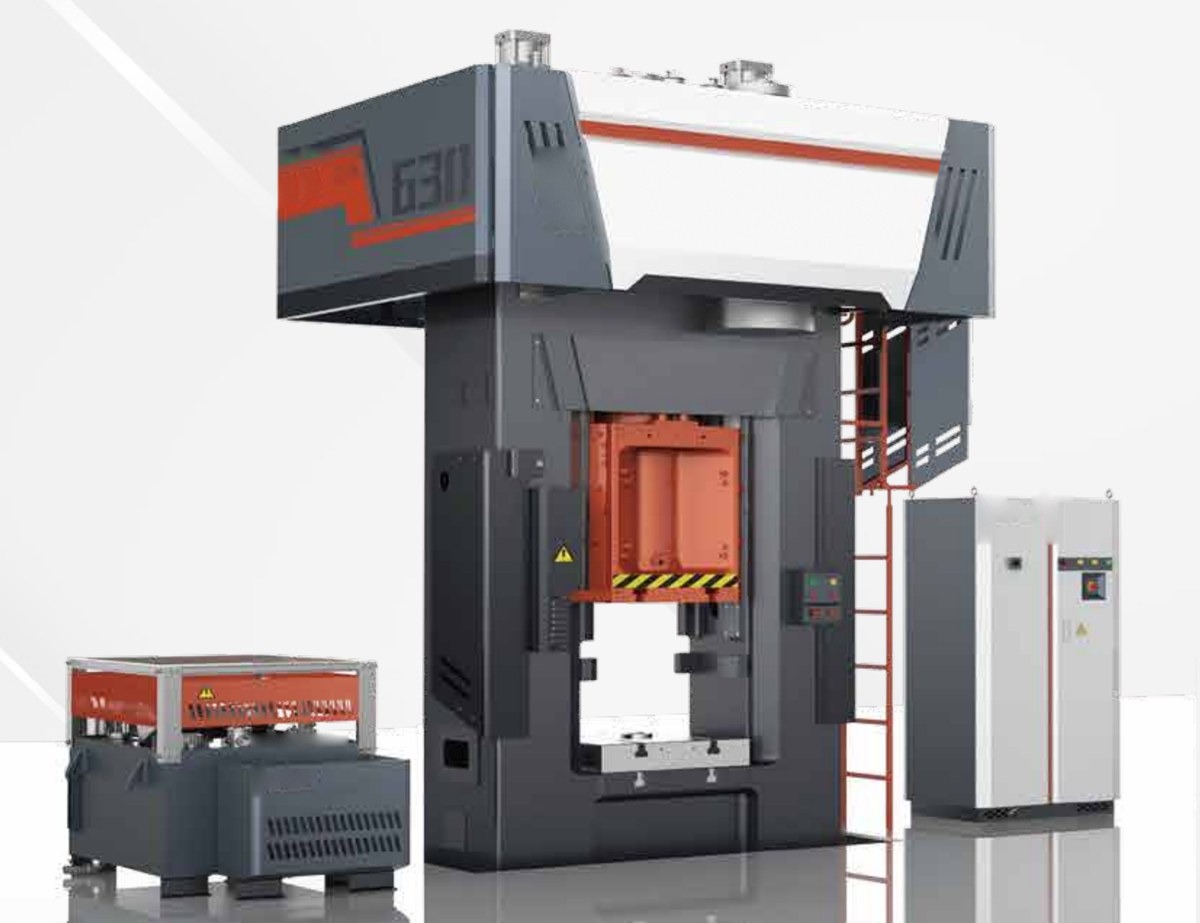
Координатно-пробивной пресс или вырубной штамп: как решить по номенклатуре и партиям листовых деталей

Технолог получает на согласование новую номенклатуру листовых деталей и видит классическую развилку: заказывать комплект вырубных штампов под каждую позицию или ставить координатно-пробивной пресс с ЧПУ и закрывать всё одним центром обработки. Вопрос не риторический - от ответа зависит, во что завод
By |2026-10-23T10:00:18+03:0023 октября, 2026|Статьи|Нет комментариев

Литьё по напечатанным песчаным формам: когда печать оснастки быстрее классической модели

Технолог литейного участка получает чертёж корпусной детали с коротким сроком на опытную партию: нужно отлить пять-семь штук для испытаний, а модельный комплект по классике делают неделями. Возникает вопрос - можно ли напечатать оснастку и сразу идти в формовку, минуя модельный цех. Разбираем, как у

By |2026-10-22T10:00:17+03:0022 октября, 2026|Статьи|Нет комментариев

Машинное зрение теперь смотрит не только на брак, но и на людей – где граница

На участке штамповки камера контроля качества фиксирует не только трещину на кромке детали, но и то, что оператор третий раз за смену подошёл к прессу без защитных очков. Технически это одна и та же система машинного зрения. Организационно - два разных вопроса, и в этой статье разберём, где проходит

By |2026-10-21T10:00:34+03:0021 октября, 2026|Статьи|Нет комментариев

Выдвижной шпиндель или ползун: какую компоновку расточного станка выбрать под ваши корпуса

Главный технолог получает чертёж нового корпуса редуктора: отверстия под подшипники разнесены на приличном расстоянии, допуск на соосность жёсткий, а в цехе стоит станок, которому для такой детали не хватает либо вылета, либо жёсткости. Вопрос «выдвижной шпиндель или ползун» встаёт именно в этот мом

By |2026-10-20T15:48:53+03:0020 октября, 2026|Статьи|Нет комментариев

Деталь дешевле спечь, чем выточить: когда порошковая металлургия выигрывает у механообработки

Технолог смотрит на втулку диаметром в пару сантиметров и видит в техкарте токарную операцию, фрезерование паза и слесарную доводку. Три перехода, три станка, три партии брака на отладке. Вопрос, который задаёт себе не каждый, но должен каждый: а что если эту деталь не точить, а спечь из порошка? Ра

By |2026-10-19T13:31:35+03:0019 октября, 2026|Статьи|Нет комментариев

Кадровый голод против кобота: касается не только конвейера, но и станочного парка

Технолог прессового участка увольняется, а замены нет уже полгода. Оператор механического пресса на пенсии, молодых на эту позицию не ставят - боятся травм и брака. В это же время снабжение второй месяц ищет наладчика расточного станка с ЧПУ и готово рассмотреть кандидата из другого региона с релока

By |2026-10-17T10:00:12+03:0017 октября, 2026|Статьи|Нет комментариев

Срок поставки станка: из чего он реально складывается

Отдел снабжения называет срок поставки станка «восемь недель», а через четыре месяца оборудование всё ещё стоит на складе поставщика в разобранном виде. Главный инженер требует объяснений, снабженец разводит руками: «так сказал завод-изготовитель». На самом деле срок поставки - это не одна цифра из

By |2026-10-17T18:34:50+03:0014 октября, 2026|Статьи|Нет комментариев

Подбор пресса под деталь: от чертежа к усилию за пять шагов

Технолог присылает чертёж детали и один вопрос: какой пресс потянет эту операцию. Ответ редко очевиден с первого взгляда - усилие зависит не только от площади детали, но и от материала, толщины, схемы деформации и даже от смазки. Разберём, как дойти от чертежа до конкретного значения усилия в тоннах

By |2026-10-13T10:00:26+03:0013 октября, 2026|Статьи|Нет комментариев

Пять вопросов поставщику оборудования, которые экономят полгода

Станок выбрали за три недели, подписали контракт, а через четыре месяца выясняется: фундамент под эту модель нужен другой, сервисной бригады в России у поставщика нет, а срок поставки комплектующих на обслуживание - от полугода. Знакомая ситуация для любого, кто закупал горизонтально-расточной стано

By |2026-10-12T10:00:21+03:0012 октября, 2026|Статьи|Нет комментариев

Мелкосерийное – не то же самое, что несерийное: почему разница решает, как вообще считать эффективность

Технолог получает заказ на партию из сорока кронштейнов и на партию из трёхсот. В КП для обоих случаев закладывается один и тот же пресс, одна и та же оснастка, одна и та же логика расчёта себестоимости - и в одном из двух случаев экономика не сходится. Причина не в ошибке расчёта, а в том, что «сор

By |2026-10-09T10:00:25+03:009 октября, 2026|Статьи|Нет комментариев

Шеф-монтаж тяжёлого расточного станка: что подготовить в цехе до приезда инженеров

Главный механик узнаёт о приезде шеф-инженеров за три недели до монтажа и первым делом смотрит на фундамент: выдержит ли он станину, есть ли подведённое питание нужного номинала, хватит ли крана для разгрузки станины. Если на этом этапе упущена хотя бы одна позиция, монтаж тяжёлого горизонтально-рас

By |2026-10-08T17:21:49+03:008 октября, 2026|Статьи|Нет комментариев

Спекание после прессования: где порошковая деталь теряет размер и как это предусмотреть заранее

Технолог рассчитал пресс-форму, деталь после прессования вписалась в допуск по всем трём осям, а после спекания втулка пришла с отклонением по внутреннему диаметру, которое уже не лечится калибровкой. Знакомая ситуация для любого участка порошковой металлургии: размер теряется не на прессе, а в печи

By |2026-10-08T17:21:08+03:008 октября, 2026|Статьи|Нет комментариев

Пусконаладка нового оборудования: что в неё входит и где завод обычно теряет недели

Станок уже стоит в цехе, фундамент залит, акт приема-передачи подписан, а деталей с него все еще нет. Главный инженер смотрит на календарь и понимает, что между «оборудование привезли» и «оборудование работает» лежит период, который почти никто не закладывает в план на старте проекта. Этот период на

By |2026-10-08T17:21:43+03:008 октября, 2026|Статьи|Нет комментариев

Оснастка для порошкового пресса: из чего складывается стоимость пресс-формы и её ресурс

Технолог приносит директору на согласование счёт за пресс-форму для втулки, которая уже третий год формуется на участке без нареканий. Директор смотрит на сумму и задаёт логичный вопрос: почему оснастка для простой детали стоит как половина станка. Разбираемся, из чего на самом деле складывается цен

By |2026-10-08T17:21:02+03:008 октября, 2026|Статьи|Нет комментариев

Накатка резьбы против нарезания: что выигрывает в прочности и себестоимости серии

Технолог на участке крепежа сравнивает два техпроцесса для партии болтов М12: нарезать резьбу резцом или плашкой на токарном станке, либо поставить накатные ролики и формировать профиль пластической деформацией. Разница в себестоимости серии и в усталостной прочности резьбового соединения оказываетс

By |2026-10-08T17:20:58+03:008 октября, 2026|Статьи|Нет комментариев

Кривошипный или гидравлический пресс: как выбрать под операцию, а не под бюджет

Технолог приходит с задачей: нужно поставить операцию вырубки-пробивки кронштейна, пять тысяч штук в месяц, толщина листа три миллиметра. Через неделю - запрос на холодную объемную штамповку фланца с глубокой вытяжкой. И тут встает вопрос, который решает не отдел снабжения, а физика процесса: кривош

By |2026-10-08T17:20:56+03:008 октября, 2026|Статьи|Нет комментариев

Высокоскоростной пресс для штамповки: когда он окупается, а когда хватит обычного кривошипного

Технолог считает такт штамповки для детали, которая идёт десятками тысяч в месяц, и упирается в вопрос: менять обычный кривошипный пресс на высокоскоростной или оптимизировать то, что уже стоит в цехе. Вопрос не праздный - высокоскоростной пресс стоит заметно дороже, требует другой оснастки и другой

By |2026-10-08T17:20:48+03:008 октября, 2026|Статьи|Нет комментариев

Метизы своими силами: с какого объёма крепёж выгоднее делать, а не покупать

Главный механик приносит на планёрку счёт за партию нестандартных болтов и спрашивает: почему завод третий год покупает крепёж у посредника, если рядом стоит пустующий пролёт и есть токарный участок. Вопрос закономерный, но ответ на него требует расчёта, а не интуиции. В этой статье разбираем, по ка

By |2026-10-08T10:00:28+03:008 октября, 2026|Статьи|Нет комментариев

Расточной станок против обрабатывающего центра: где заканчивается универсальность

Технолог приносит на совещание чертёж корпуса редуктора: базовое отверстие под подшипник, межосевое расстояние выдержано жёстко, а деталь весит далеко за центнер. Вопрос звучит просто: гнать её на обрабатывающем центре, который уже стоит в цехе, или заказывать операцию на горизонтально-расточном ста

By |2026-10-06T10:00:26+03:006 октября, 2026|Статьи|Нет комментариев

Мир режет прогнозы роста на 2026-й – а российское машиностроение прибавляет

Пока международные аналитики режут прогнозы мирового роста на 2026 год, на участках российских машиностроительных заводов картина другая: заказы на кузнечно-прессовое оборудование есть, станочный парк обновляется, а главные инженеры всё чаще сталкиваются не с вопросом «покупать или нет», а с вопросо

By |2026-10-05T16:22:28+03:005 октября, 2026|Статьи|Нет комментариев