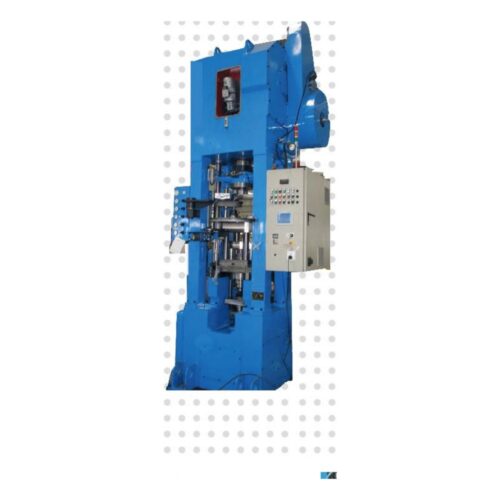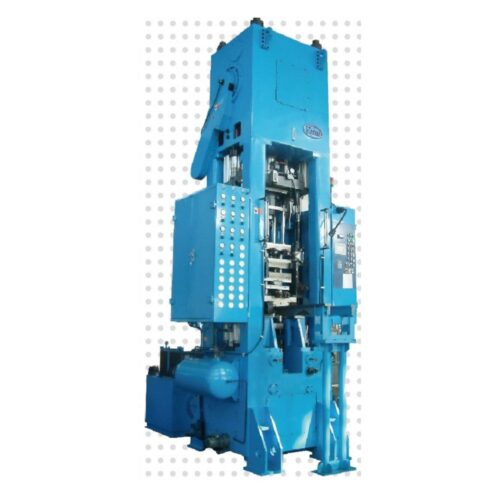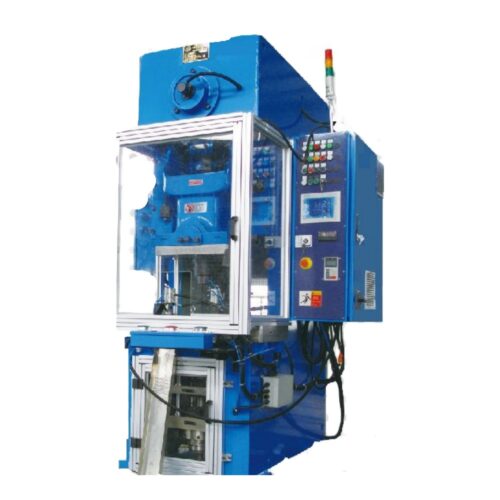
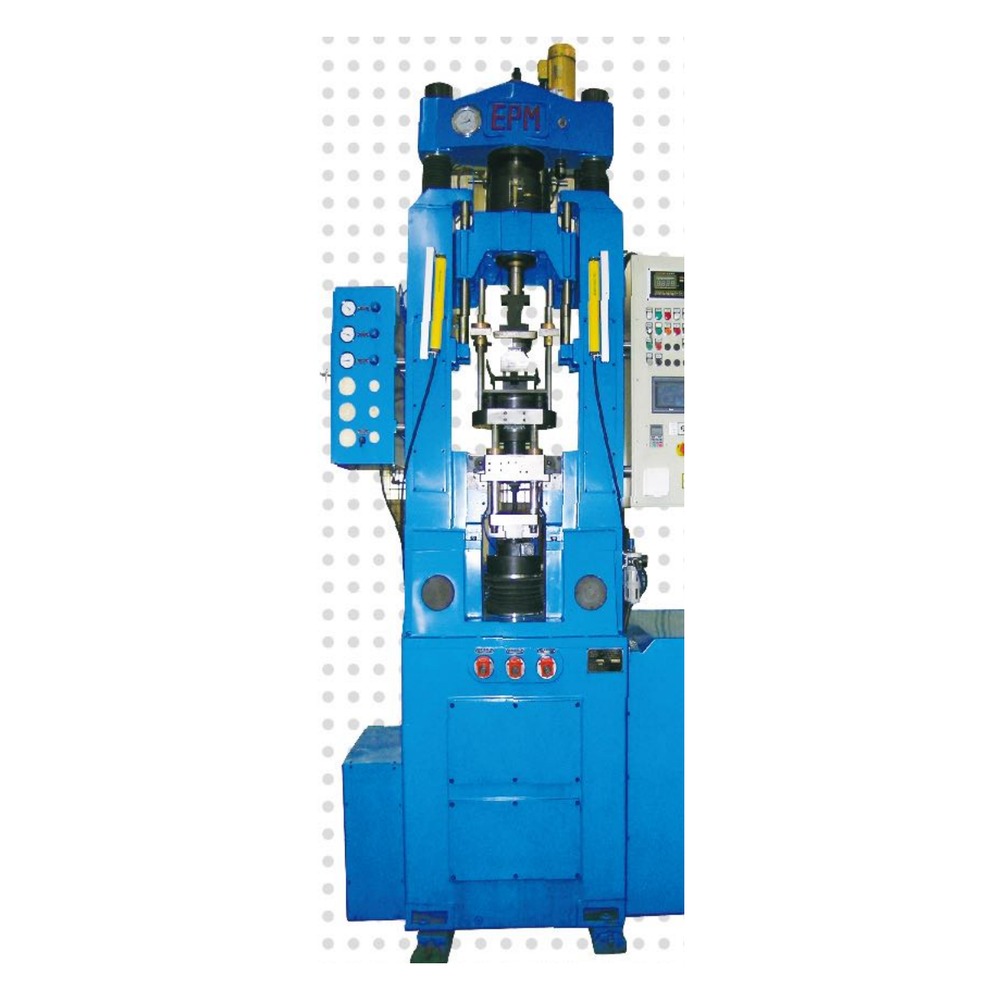
Порошковый формовочный пресс серии CES-EPM-A: 9 моделей, усилие 60–1000 кН (≈ 6–102 тс), привод — эксцентриковый (двойной эксцентрик). Автоматический цикл, ПЛК и сенсорная панель, модрам под деталь заказчика. Цена по запросу.
Пресс для порошковой металлургии CES-EPM-A, усилие 6–102 тс
Страна производства: Китай
- Тип оборудования: Порошковый формовочный
- Тип привода: Эксцентриковый (двойной эксцентрик)
- Усилие, кН: 60, 160, 300, 500, 600, 700, 1000
- Модель: CES-EPM-06A, CES-EPM-100A2, CES-EPM-16A2, CES-EPM-16A2/s, CES-EPM-30A2, CES-EPM-30A2/s, CES-EPM-50A2, CES-EPM-60A, CES-EPM-70A/s
- Страна производства: Китай
- Усилие, т: 6, 16, 31, 51, 61, 71, 102
Характеристики
Тип оборудования:
Порошковый формовочный
Тип привода:
Эксцентриковый (двойной эксцентрик)
Усилие, кН:
60, 160, 300, 500, 600, 700, 1000
Модель:
CES-EPM-06A, CES-EPM-100A2, CES-EPM-16A2, CES-EPM-16A2/s, CES-EPM-30A2, CES-EPM-30A2/s, CES-EPM-50A2, CES-EPM-60A, CES-EPM-70A/s
Страна производства:
Китай
Усилие, т:
6, 16, 31, 51, 61, 71, 102
Описание
Автоматический пресс сухого порошкового формования с двойным эксцентриковым приводом. Цикл «засыпка — прессование — выталкивание — вывод детали из матрицы» выполняется непрерывно и автоматически. Матрица с механическим принудительным плаванием, выталкивание протяжкой вниз, трёхкратное несинхронное нагружение обеспечивает двустороннее прессование заготовки.
- Тип: порошковый формовочный пресс, привод — эксцентриковый (двойной эксцентрик).
- Диапазон усилия: от 60 до 1000 кН (примерно 6–102 тс).
- Моделей в серии: 9 — от CES-EPM-06A до CES-EPM-100A2.
- Управление: энкодер, ПЛК и сенсорная панель; ходы задаются частотным преобразователем либо серводвигателем.
- Питание: 3 фазы 380 В, 50 Гц (исполнение 60 Гц — по заказу).
Применение: втулки, кольца, шайбы, шестерни и другие детали из железных, медных и композиционных порошков; твердосплавные пластины и стержни; ферритовые сердечники; изделия технической керамики.
Чем эта серия отличается от соседних
CES-EPM-A — самая лёгкая из трёх формовочных серий и самая быстрая на мелких деталях: до 54 ходов в минуту у модели CES-EPM-16A2/s против 5–20 у тяжёлых машин. Двойной эксцентриковый привод даёт компактную машину, но ограничивает усилие потолком в 1000 кН. Если требуется больше усилия при той же схеме — смотрите CES-EPM-G (до 2500 кН, коленно-рычажный привод), если деталь многоступенчатая и тяжёлая — CES-EPM-C (до 5000 кН).
Кому подходит: втулки, кольца, шайбы, небольшие шестерни, ферритовые сердечники, твердосплавные пластины — там, где диаметр детали до 105 мм, а важна скорость цикла.
Технические характеристики по моделям
| Параметр / модель | CES-EPM-06A | CES-EPM-16A2 | CES-EPM-16A2/s | CES-EPM-30A2 | CES-EPM-30A2/s | CES-EPM-50A2 | CES-EPM-60A | CES-EPM-70A/s | CES-EPM-100A2 |
|---|---|---|---|---|---|---|---|---|---|
| Макс. усилие прессования, кН | 60 | 160 | 160 | 300 | 300 | 500 | 600 | 700 | 1000 |
| Макс. усилие выталкивания, кН | 40 | 80 | 80 | 150 | 150 | 300 | 400 | 400 | 800 |
| Опорное усилие в позиции прессования, кН | 30 | 50 | 50 | 150 | 150 | 250 | 350 | 350 | 600 |
| Усилие возврата матрицы, кН | 3,96 | 5,5 | 5,5 | 13,5 | 13,5 | 32 | 32 | 32 | 75 |
| Ход верхнего пуансона, мм | 94 | 100 | 70 | 160 | 100 | 180 | 180 | 125 | 160 |
| Регулировка хода верхнего пуансона, мм | 70 | 70 | 70 | 100 | 100 | 220 | 100 | 100 | 100 |
| Макс. высота засыпки, мм | 70 | 65 | 40 | 120 | 65 | 165 | 165 | 110 | 110 |
| Ход прессования, мм | 35 | 30 | 20 | 50 | 30 | 75 | 75 | 45 | 45 |
| Ход выталкивания, мм | 35 | 35 | 20 | 70 | 35 | 90 | 90 | 65 | 65 |
| Ход верхнего допрессования, мм | 6 | 6 | 6 | 15 | 15 | 22 | 18 | 18 | 18 |
| Регулировка положения матрицы, мм | 40 | 50 | 50 | 50 | 50 | 50 | 50 | 50 | 60 |
| Макс. диаметр формовки, мм | 60 | 80 | 80 | 100 | 100 | 100 | 100 | 100 | 105 |
| Производительность, ход/мин | 12–36 | 12–36 | 18–54 | 8–25 | 15–45 | 6–18 | 6–18 | 8–24 | 8–24 |
| Ход подающей каретки, мм | 100 | 124 | 124 | 132 | 132 | 140 | 140 | 140 | 140 |
| Расход воздуха, л/мин | 72,5 | 225 | 225 | 350 | 350 | 583 | 583 | 583 | 650 |
| Мощность главного двигателя, кВт | 2,2 | 3,5 | 3,5 | 7,5 | 7,5 | 15 | 15 | 15 | 22 |
| Общая мощность, кВт | 3 | 3,87 | 3,87 | 9 | 9 | 16,9 | 16,9 | 16,9 | 24 |
| Ход недозасыпки, мм | 5 | 5 | 5 | 0–6 | 0–6 | 6 | 6 | 6 | 5 |
Опции: манипулятор съёма изделия, конвейер отвода готовых деталей, датчик уровня порошка в бункере, контроль заготовки после выталкивания, пневматический вибрирующий стержень, световая защита оператора или ограждение по требованиям CE.
Габариты машин серии в каталоге приведены объединёнными ячейками (семь значений на девять моделей) — даём точные размеры конкретной модели по запросу.
Комплектация и запуск
Модрам (оснастку) подбираем под деталь: для простых втулок и колец достаточно схемы «один верхний / один нижний пуансон», для деталей со ступенью — «один верхний / два нижних». Опционально ставится манипулятор съёма изделия на подающей каретке или на плите матрицы, конвейер отвода готовых деталей, датчик уровня порошка в бункере и контроль заготовки после выталкивания. Пусконаладку и обучение операторов проводим на площадке заказчика.
Что уточнить перед подбором
- чертёж детали и марка порошка — от них считается требуемое усилие;
- высота засыпки: у младших моделей серии она 40–70 мм, у старших до 165 мм;
- число ступеней детали — определяет схему модрама;
- программа выпуска в штуках за смену — от неё зависит выбор между CES-EPM-06A и CES-EPM-100A2.
Цена — по запросу. Пришлите чертёж детали: рассчитаем требуемое усилие, подберём модель серии и подготовим коммерческое предложение.
Материалы по теме: как выбрать пресс для порошковой металлургии · прессы для порошковой металлургии: обзор направления.