Технолог литейного участка получает чертёж корпусной детали с коротким сроком на опытную партию: нужно отлить пять-семь штук для испытаний, а модельный комплект по классике делают неделями. Возникает вопрос – можно ли напечатать оснастку и сразу идти в формовку, минуя модельный цех. Разбираем, как устроено литьё по напечатанным песчаным формам и в каких случаях оно действительно выигрывает по времени у традиционной модели.
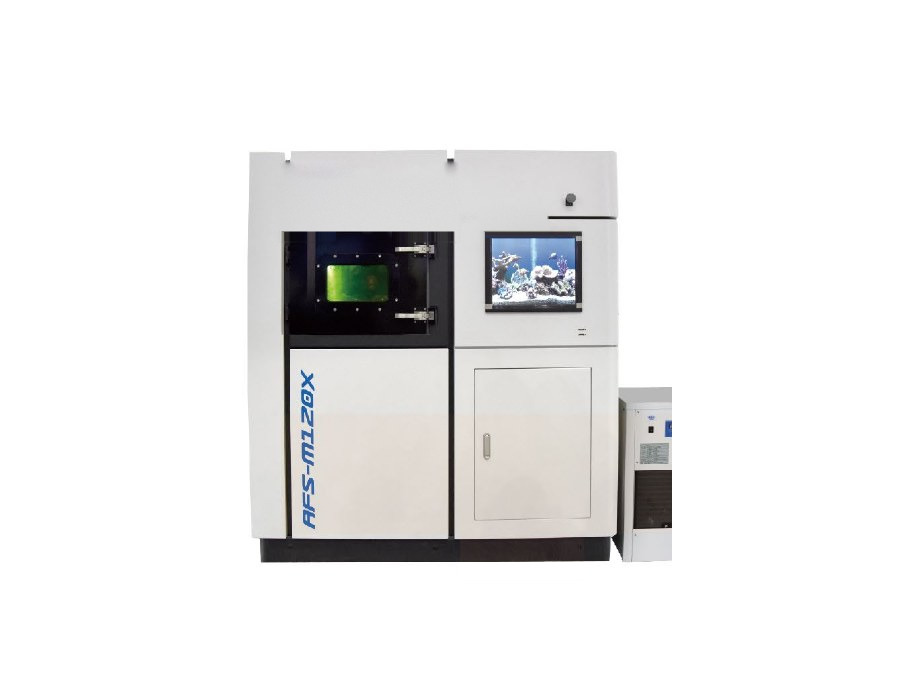
Срок изготовления оснастки сегодня решает не меньше, чем её стоимость. Классическая деревянная или металлическая модель требует модельщика, заготовки, механической обработки, а при сложной геометрии – ещё и сборки стержневых ящиков. Если нужна одна отливка для проверки конструкции или малая партия для ремонтной программы, изготовление модели может занять больше времени, чем сама отливка будет служить на испытаниях. Печать песчаной формы убирает это звено целиком: форма и стержни печатаются напрямую по 3D-модели детали, минуя модельщика.
Как устроена печать песчаной формы
Печать ведётся по технологии струйного нанесения связующего на слой песка: принтер послойно наносит формовочную смесь, а печатающая головка точечно проливает связующее там, где по цифровой модели должен быть монолитный участок формы или стержня. Несвязанный песок остаётся сыпучим и после печати высыпается, обнажая готовую полость. Разрешение печати определяет минимальную толщину стенки формы и радиусы внутренних каналов, поэтому перед печатью геометрию проверяют на технологичность так же, как и для обычной модели.
Получившаяся форма или стержень по физике процесса заливки ничем не отличается от сделанных по классической оснастке: металл заливается в ту же песчаную полость, кристаллизуется и охлаждается по тем же законам. Разница только в способе изготовления самой формы. Это значит, что металлург может применять привычные режимы заливки, температуру расплава и выдержку, не пересматривая техпроцесс плавки и кристаллизации под новую технологию формообразования.

Когда печать оснастки обгоняет классическую модель по времени
Выигрыш по срокам возникает там, где доля времени на изготовление модели в общем цикле велика, а партия отливок небольшая. Для единичных отливок и опытных партий до нескольких десятков штук изготовление деревянной модели со стержневыми ящиками часто растягивается на недели, тогда как печать формы занимает часы на подготовку файла и печать плюс время на выбивку и очистку. Для серийного литья в десятки и сотни тысяч штук в год классическая модель и формовочная оснастка остаются экономически оправданными, потому что печать каждой формы заново – это расходный процесс, а не разовые затраты на оснастку.
Граница проходит примерно там, где стоимость печати одной формы, умноженная на размер партии, сравнивается со стоимостью изготовления и амортизации классической модельной оснастки. Для сложных по геометрии корпусов, крышек с внутренними каналами и деталей с поднутрениями печать часто выигрывает даже на средних партиях, потому что классическая модель для такой геометрии потребовала бы разъёмных вставок и дополнительных стержневых ящиков.
Геометрическая свобода и внутренние каналы
Песчаная печать снимает часть ограничений литейной технологичности, которые существуют из-за извлечения модели из формы. Поднутрения, тонкие перегородки между полостями, криволинейные каналы охлаждения внутри отливки – всё это печатается как стержень напрямую по цифровой геометрии, без разъёмов и без набора отдельных стержневых элементов. Для деталей гидравлики, корпусов насосов и теплообменных элементов это снимает необходимость проектировать разборную оснастку под извлечение.
Однако свобода геометрии не отменяет законов затвердевания металла: толстые массивные участки рядом с тонкими стенками дают те же усадочные раковины и неравномерную кристаллизацию, что и в классическом литье. Технолог по-прежнему рассчитывает прибыли, питающие бобышки и расположение литниковой системы исходя из геометрии отливки, а не способа печати формы.

Точность и шероховатость поверхности отливки
Точность отливки по напечатанной форме определяется разрешением печатающей головки и зернистостью формовочного песка, а не квалификацией модельщика. На практике это означает более стабильный результат от партии к партии: каждая форма печатается по одному и тому же цифровому файлу, исключая отклонения, связанные с износом деревянной модели при многократной формовке.
Шероховатость поверхности отливки по напечатанной форме обычно требует того же объёма механической обработки, что и классическое песчаное литьё, поэтому припуски на обработку закладывают по тем же принципам: с учётом метода финишной обработки на расточном или фрезерном станке с числовым программным управлением.
Выбор оборудования и материалов для печати форм
При выборе промышленного принтера для печати песчаных форм технолог смотрит на рабочий объём камеры построения – он определяет максимальный габарит формы за одну печать, скорость нанесения слоя, влияющую на срок изготовления крупной формы, и совместимость с типом формовочного песка и связующего. Эти параметры стоит сверять по техническому гиду в разделе промышленные 3D-принтеры – технологии и выбор, где разобраны критерии подбора под конкретную задачу литейного участка.
Отдельно стоит учитывать логистику: печать формы на стороннем участке требует согласования файла модели, формата данных и сроков, тогда как печать на собственном принтере встраивается в общий производственный цикл литейного цеха наравне с формовочным и плавильным оборудованием.
Типовая ситуация на участке выглядит так: конструкторский отдел выпустил новую версию корпуса насоса с изменённой геометрией внутренних каналов, нужно отлить несколько штук для стендовых испытаний до утверждения серийного чертежа. Изготовление деревянной модели со стержневым ящиком под изменённую геометрию канала заняло бы заметную часть всего срока проекта, а любое исправление чертежа после испытаний потребовало бы переделки модели заново. Печать формы напрямую по актуальной 3D-модели позволяет получить отливки для испытаний в разы быстрее и без промежуточного модельного цеха, а при изменении чертежа после испытаний достаточно перепечатать файл, а не резать новую модель.
Типовые ошибки при переходе на печать песчаных форм связаны с попыткой перенести на новую технологию старые допущения. Первая ошибка – печатать форму без проверки геометрии на усадку и питание прибылей, полагаясь на то, что цифровая точность сама решит вопросы кристаллизации: это приводит к раковинам и пористости в массивных узлах так же, как и в классическом литье. Вторая ошибка – выбирать принтер по цене без проверки совместимости с нужной зернистостью песка и связующим под конкретный сплав, из-за чего форма не держит геометрию при заливке. Третья – запускать печать крупной серии форм без экономического сравнения с классической оснасткой, в результате чего печать обходится дороже амортизированной модели на тысячном тираже.
Чек-лист перед переходом на печать песчаных форм:
- оценить размер партии и сравнить стоимость печати каждой формы со стоимостью классической модельной оснастки на весь тираж;
- проверить геометрию отливки на усадку, расположение прибылей и литниковой системы независимо от способа изготовления формы;
- подобрать принтер по рабочему объёму камеры построения и совместимости с нужным песком и связующим;
- заложить припуски на механическую обработку по тому же принципу, что и для классического песчаного литья;
- просчитать логистику – печать на собственном оборудовании против заказа форм на стороне.
Песчаная печать не отменяет литейную технологию, она меняет только способ изготовления оснастки и убирает модельный цех из цепочки для малых и средних партий. Решение о переходе принимается расчётом конкретной партии и геометрии детали, а не общим убеждением, что печать быстрее по умолчанию. Больше методик по выбору оснастки и оборудования для литья собрано в разделе литьё по 3D-печатным формам и в общей базе знаний «Компаньон Консалт».


Оставить комментарий