На участке штамповки камера контроля качества фиксирует не только трещину на кромке детали, но и то, что оператор третий раз за смену подошёл к прессу без защитных очков. Технически это одна и та же система машинного зрения. Организационно – два разных вопроса, и в этой статье разберём, где проходит граница между контролем процесса и контролем человека.
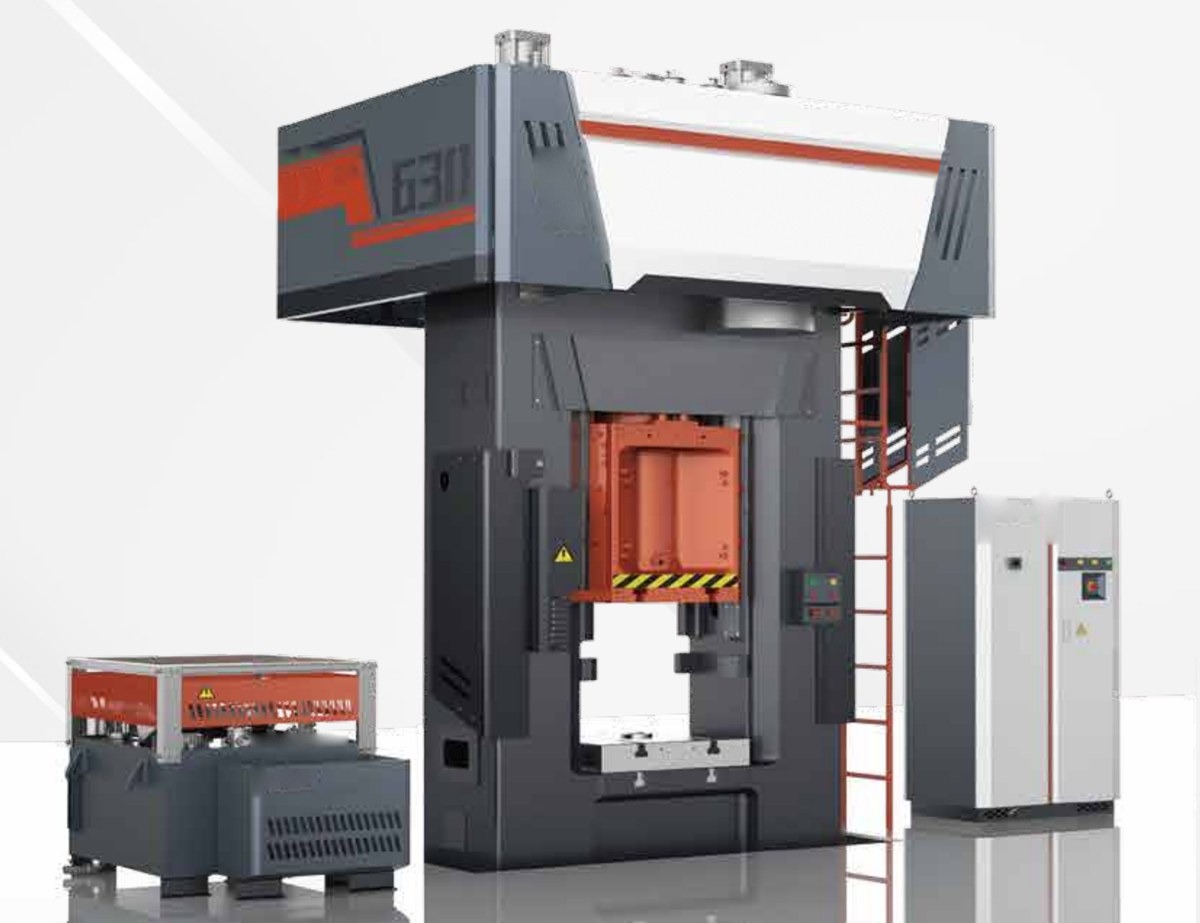
Важно это прямо сейчас, а не через пять лет. Системы технического зрения дешевеют и устанавливаются на линии контроля брака массово, а алгоритмы детекции человека – обнаружение каски, позы, зоны нахождения – идут в одном пакете с большинством современных комплексов. Купив камеру для контроля детали после вырубки, завод часто получает вместе с ней функцию видеонаблюдения за людьми, даже не планируя её использовать. Вопрос в том, кто и зачем включает эту опцию, и что это меняет в ответственности главного инженера и в отношениях с коллективом.
Как устроено распознавание брака
Классическая задача машинного зрения на прессовом участке – сравнение детали с эталоном по контуру, толщине кромки, наличию заусенцев и трещин. Камера снимает деталь в постоянных условиях освещения, алгоритм ищет отклонения геометрии от образца, который загружен в систему при настройке. Здесь нет распознавания личности и поведения – есть сопоставление пикселей с шаблоном, и система принимает решение по чёткому порогу допуска.
Точность такой системы зависит от стабильности освещения, скорости конвейера и контрастности детали относительно фона. Технолог настраивает чувствительность под конкретную номенклатуру, и после наладки система работает в режиме сравнения, не обучаясь на человеке и не анализируя, кто стоит рядом с прессом. Это принципиально иной класс задачи, чем видеоаналитика персонала.
Как устроено распознавание человека
Детекция человека – это другая архитектура: нейросеть ищет не контур детали, а силуэт тела, позу, движение руки, наличие каски или перчаток. Такие алгоритмы учатся не на эталонном образце, а на массиве размеченных кадров с людьми в разных ракурсах и освещении, и чем больше таких кадров, тем увереннее система отличает рабочего в каске от рабочего без неё.
Разница принципиальная: система для контроля деталей ничего не знает про человека и не хранит его изображение, система для контроля людей обрабатывает биометрические по сути данные – позу, походку, иногда лицо. С этого момента включаются вопросы персональных данных, согласия сотрудника и внутренних регламентов предприятия, а не только промышленная безопасность.
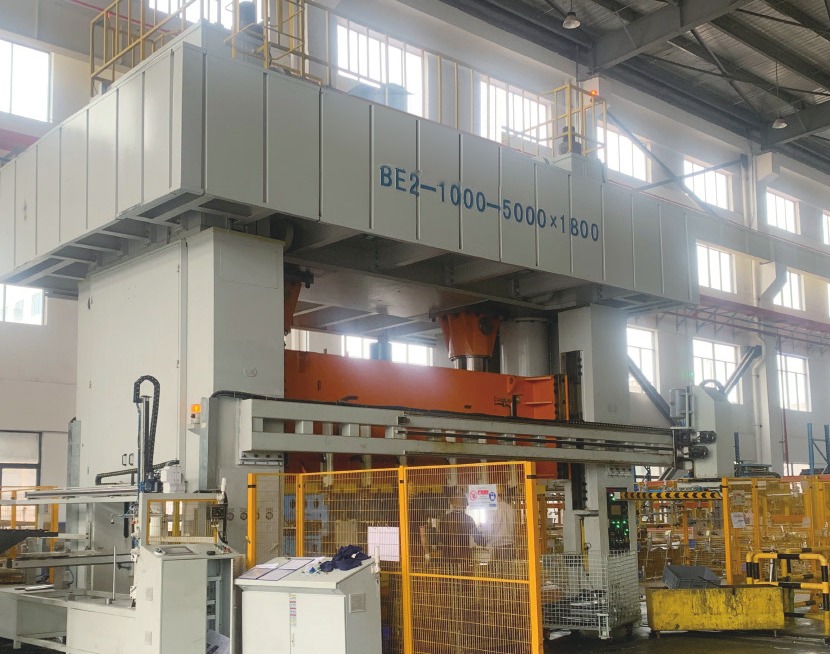
Где проходит техническая граница
Граница проходит не в железе, а в том, какие данные снимает и хранит система. Одна и та же камера на одном и том же кронштейне у пресса может решать обе задачи одновременно, если в неё загружены оба алгоритма: один следит за кромкой детали, второй – за человеком в кадре. Разделение происходит на уровне программной логики и хранения данных, а не на уровне оптики.
Практический вывод для технолога: если система хранит только метаданные о браке – номер детали, тип дефекта, время – это контроль процесса. Если система хранит видеозаписи с людьми дольше технологического цикла, присваивает идентификаторы сотрудникам или передаёт данные в отдел кадров – это уже контроль персонала, и на этом этапе включается другой уровень ответственности руководителя производства.
Зачем заводу вообще видеть человека в кадре
Есть легитимные производственные задачи, где распознавание человека оправдано: контроль использования средств защиты у пресса, фиксация выхода руки оператора за пределы рабочей зоны при цикле хода ползуна, контроль присутствия человека в опасной зоне при наладке. Это задачи охраны труда, и здесь видеоаналитика снижает травматизм, а не следит за дисциплиной.
Проблема начинается там, где та же камера используется для подсчёта перекуров, скорости выполнения операций или времени отсутствия на рабочем месте. Технически граница между этими сценариями отсутствует – меняется только то, какой отчёт формирует система и кому он идёт. Поэтому решение о включении такой функции принимается не на уровне настройки камеры, а на уровне политики предприятия.

Как выбирать оборудование с учётом этой развилки
При подборе прессов и линий с интегрированным контролем качества стоит заранее понимать, какие модули зрения идут в комплекте и можно ли их разделить программно. Разбор типов кузнечно-прессового оборудования и логики его оснащения есть в материале про кузнечно-прессовое оборудование и выбор прессов, где рассматриваются параметры, влияющие на интеграцию систем контроля.
Если линия предполагает автоматическую подачу и контроль детали в высоком темпе, важно понимать разницу между кривошипным и гидравлическим циклом работы – от этого зависит, в какой момент камера успевает снять кадр без смазывания. Сравнение логики этих двух типов приведено в материале про выбор между кривошипным и гидравлическим прессом. На гибочных операциях контроль детали и контроль позы оператора у стола гибки – отдельная задача, которая разбирается применительно к листогибочным прессам в соответствующем разделе базы знаний про листогибочные прессы.
Пример из практики
На участке холодной штамповки внедряли систему контроля детали после вырубки: камера фиксировала трещины по кромке и сортировала поток на годное и брак. Поставщик системы предложил в том же пакете модуль контроля каски и перчаток, смонтированный на той же камере без дополнительных затрат на установку. Инженерная служба согласовала только модуль контроля детали, а функцию распознавания человека оставили выключенной до отдельного решения службы охраны труда и согласования с профсоюзным комитетом.
Через некоторое время к этому вопросу вернулись отдельно, уже с участием юриста предприятия, и включили только функцию фиксации отсутствия каски в опасной зоне, без сохранения видео и без привязки к конкретному сотруднику – система просто давала сигнал оператору линии. Это решение разделило две задачи, которые изначально шли в одной коробке.
Типовые ошибки
Первая ошибка – включать функцию контроля человека заодно с контролем качества, потому что «она уже есть в системе», без отдельного решения и без информирования коллектива. Это оборачивается конфликтом с работниками и репутационными издержками внутри предприятия, даже если юридически всё оформлено.
Вторая ошибка – хранить видеозаписи с людьми неограниченное время, потому что система по умолчанию пишет архив на диск без ограничения срока. Это создаёт риски, не связанные с производством вовсе, а связанные с общим регулированием оборота персональных данных на предприятии.
Третья ошибка – не разделять зоны ответственности: технолог отвечает за настройку порога брака, а не за решение о видеонаблюдении за людьми, и смешение этих ролей приводит к тому, что решение по сути кадровой политики принимается инженером под давлением сроков внедрения линии.
- Уточните у поставщика оборудования, какие модули зрения идут в базовой поставке и можно ли отключить распознавание человека программно
- Разделите хранение данных: метаданные о браке – отдельно, видео с людьми – отдельно, с разным сроком хранения
- Согласуйте включение любой функции контроля персонала с юридической службой и профсоюзным комитетом до запуска, а не после
- Формулируйте в техническом задании на линию контроля качества, что именно должна видеть и запоминать система, а что – нет
- Проверьте, передаются ли данные с камеры во внешние облачные сервисы поставщика системы, и на каких условиях
- Информируйте коллектив о том, какая система установлена и что именно она фиксирует, до начала эксплуатации
Машинное зрение на прессовом участке – эффективный инструмент контроля качества, и его внедрение логично обсуждать в рамках общего подбора оборудования и услуг – на странице услуг и компетенций по подбору и пусконаладке оборудования можно увидеть, как это встраивается в общий процесс поставки линии. Но граница между контролем детали и контролем человека – это не настройка камеры, а решение руководства предприятия, принятое осознанно и зафиксированное письменно. Там, где эта граница проведена заранее, система работает на безопасность и качество, а не становится источником конфликта в цехе.


Оставить комментарий