Технолог прессового участка увольняется, а замены нет уже полгода. Оператор механического пресса на пенсии, молодых на эту позицию не ставят – боятся травм и брака. В это же время снабжение второй месяц ищет наладчика расточного станка с ЧПУ и готово рассмотреть кандидата из другого региона с релокацией. Этот текст – не про конвейер и не про сборочные линии, а про то, что происходит с кадровым дефицитом в зоне кузнечно-прессового оборудования и станочного парка, и какие решения реально снимают нагрузку, а какие только откладывают проблему.
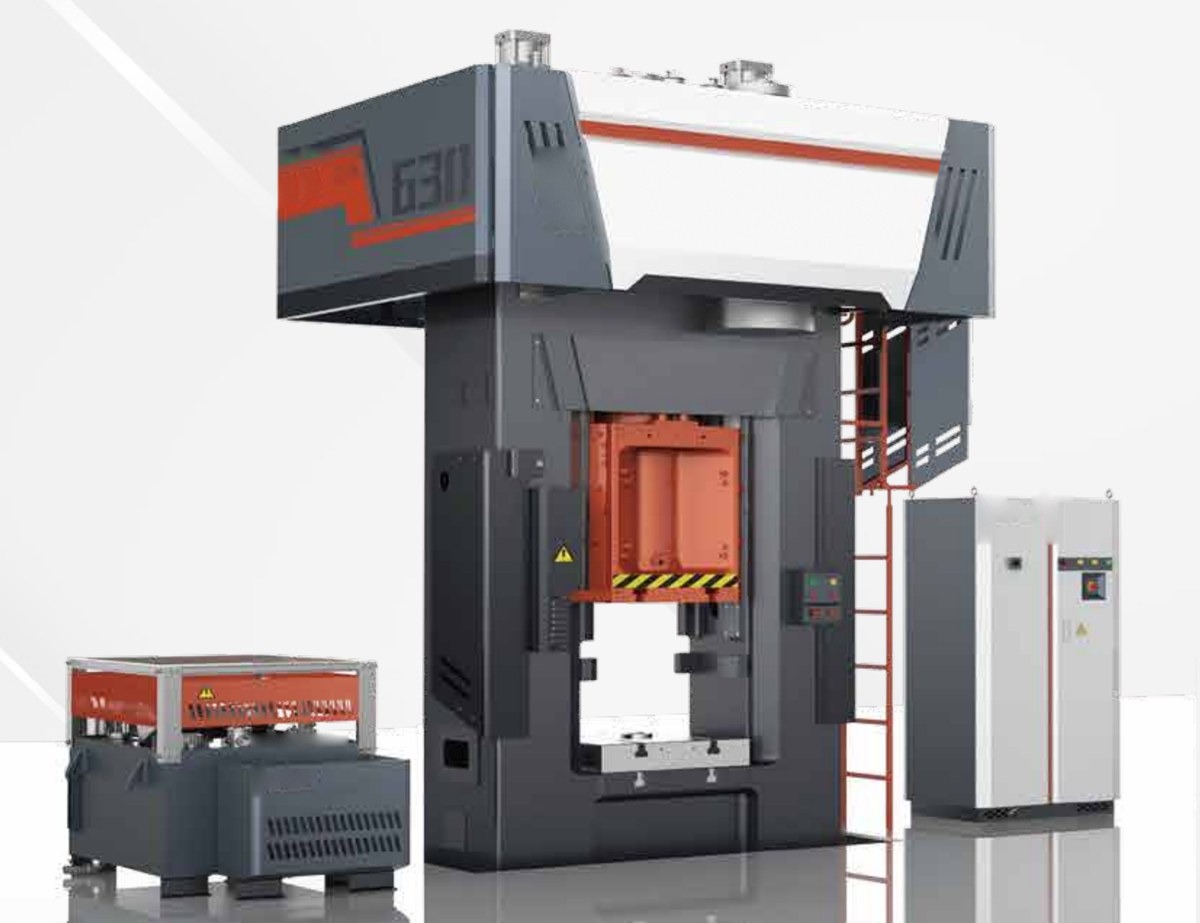
Дефицит операторов и наладчиков на прессовом и станочном участке – это не абстрактная демография, а конкретные деньги и сроки. Простой пресса из-за отсутствия оператора на смене означает срыв партии и штрафы по контракту. Заявки на подбор наладчика расточного станка с ЧПУ сейчас закрываются месяцами, а зарплатные ожидания кандидатов выросли так, что экономика участка меняется заметно. При этом нагрузка на оставшихся людей растёт, растёт и риск ошибки на операциях, которые требуют внимания и опыта – вырубка, вытяжка, гибка, расточка глубоких отверстий.
Где кадровый голод бьёт по прессовому участку
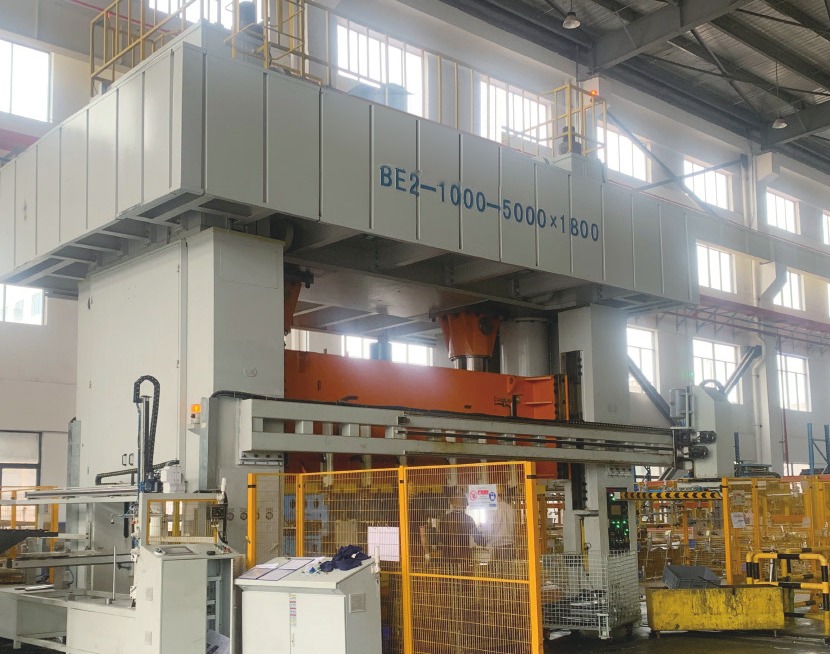
На кривошипных прессах вроде КД2130 или КД2132 ручная подача заготовки и съём детали – типовая операция, которая долго держалась на операторах с многолетним стажем. Таких людей готовили на месте годами, и сейчас, когда они уходят, заменить их молодым специалистом без потери темпа и качества почти невозможно. Автоматизация подачи и съёма через робота-манипулятора снимает именно эту зависимость: цикл пресса не привязан к скорости и внимательности конкретного человека.
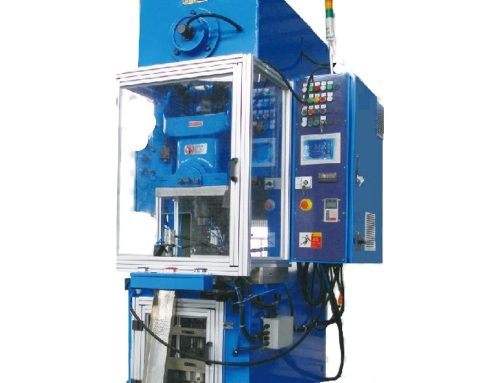
На гидравлических прессах, например П6326Б или П6328Б с усилием 40 и 63 тонны и ходом ползуна 500 мм, ситуация похожая, но добавляется ещё и фактор точности позиционирования заготовки при вытяжке сложной геометрии. Здесь нехватка опытного оператора напрямую превращается в процент брака. Вопрос выбора между механическим и гидравлическим прессом под конкретную деталь и степень автоматизации разобран в материале кривошипный или гидравлический пресс – как выбрать.
Где кадровый голод бьёт по станочному парку
Горизонтально-расточные станки и оборудование для глубокого сверления требуют наладчика с пониманием CAM-подготовки программ и чтения чертежа в CAD. Это не позиция, которую закрывают студентом после колледжа – нужен опыт работы именно с этим классом оборудования. Когда такой специалист уходит, станок простаивает не потому что сломался, а потому что некому задать корректную программу обработки.
Частичная роботизация здесь работает иначе, чем на прессах: робот не заменяет наладчика, но берёт на себя загрузку-выгрузку заготовок, контроль позиционирования и повторяющиеся вспомогательные операции. Это снижает требования к количеству людей на участке, хотя квалификация оставшегося наладчика становится ещё важнее.
Как считают экономику замены человека на автоматизацию
Расчёт строится не от стоимости робота самой по себе, а от сравнения трёх величин: фонда оплаты труда с учётом текучки и обучения новых людей, стоимости простоев из-за отсутствия персонала на смене, и стоимости брака, который растёт при усталости или недостаточной квалификации оператора. Удельное усилие и такт пресса для расчёта производительности берут из паспортных данных модели и технологической карты детали, а не из общих ориентиров.
Важно сразу разделить, где автоматизация окупается быстро – типовые повторяющиеся операции с понятной геометрией заготовки, а где эффект от неё размазан – мелкосерийное производство с частой переналадкой, где гибкость человека пока выигрывает у жёсткой программы робота.
Что выбирают вместо робота, когда участок небольшой
Не каждый цех готов ставить робота-манипулятора: это инвестиция, которая требует объёма и повторяемости операций. На небольших участках чаще решают вопрос иначе – переходят на более автоматизированное оборудование той же категории. Например, винтовые прессы серии SPE с усилиями от 400 до 4000 тонн изначально проектировались с учётом более простого обслуживания и меньшей зависимости от ручных навыков оператора, в отличие от классических кривошипных моделей советского ряда.
Подробный обзор типов кузнечно-прессового оборудования и логики выбора под конкретную задачу собран в разделе кузнечно-прессовое оборудование – виды прессов и выбор. Это помогает заранее понять, какая категория пресса снижает зависимость от дефицитного персонала, а какая наоборот требует узкого специалиста.

Роботизация прессового участка: что это меняет на практике
Типовая ситуация: участок с двумя-тремя кривошипными прессами, где вырубка и гибка велись вручную, а нагрузка на операторов росла из-за ухода части бригады. После установки робота-манипулятора для подачи заготовок и съёма готовых деталей зависимость от конкретного оператора снизилась – цикл пресса стал управляться программой, а не навыком человека. Задача технолога сместилась от контроля ручных действий к настройке и контролю самого цикла, что требует другой, но не обязательно более дефицитной квалификации.
Обзор решений по промышленным роботам для подобных задач – в разделе промышленные роботы каталога, где собраны модели под разные типы операций загрузки-выгрузки.
Типовые ошибки при решении кадрового вопроса через автоматизацию
Первая ошибка – пытаться автоматизировать участок без предварительного анализа такта и повторяемости операций, в результате робот простаивает так же, как простаивал бы человек на нестабильном потоке заготовок. Вторая – экономить на пусконаладке и обучении персонала работе с новым циклом, из-за чего оборудование используют на малую долю возможностей. Третья – воспринимать робота как полную замену наладчика станка с ЧПУ, хотя на деле квалифицированный специалист нужен ещё больше – для настройки программ и контроля качества.
Чек-лист для технолога и главного механика
- Оценить, сколько операций на участке зависят от конкретного человека, а не от программы станка или пресса
- Посчитать реальную стоимость простоя из-за отсутствия оператора или наладчика на смене
- Проверить повторяемость операций – автоматизация окупается на стабильном потоке, а не на мелкой серии с частой переналадкой
- Сравнить категории оборудования по зависимости от ручного труда, например через материал про гидравлические прессы – устройство, виды и выбор
- Учесть, что автоматизация не снимает потребность в квалифицированном наладчике, а меняет требования к нему
- Заложить время на пусконаладку и обучение персонала новому циклу работы
Кадровый голод на прессовом и станочном участке не решается одним универсальным способом – где-то закрывает вопрос робот-манипулятор на подаче, где-то смена категории оборудования на более автоматизированную, а где-то просто пересмотр организации смен. Прежде чем вкладываться в автоматизацию, стоит честно посчитать такт, повторяемость операций и реальную стоимость простоя, а не ориентироваться на общие тренды. Подробности по подбору и компетенциям, которые помогают пройти этот путь без лишних проб и ошибок, собраны в разделе услуги и компетенции.


Оставить комментарий