Технолог получает на согласование новую номенклатуру листовых деталей и видит классическую развилку: заказывать комплект вырубных штампов под каждую позицию или ставить координатно-пробивной пресс с ЧПУ и закрывать всё одним центром обработки. Вопрос не риторический – от ответа зависит, во что завод вложит бюджет на год вперёд и сколько будет простаивать при смене номенклатуры. Разбираем, как считать этот выбор по партиям, срокам и номенклатуре, а не по интуиции снабженца.
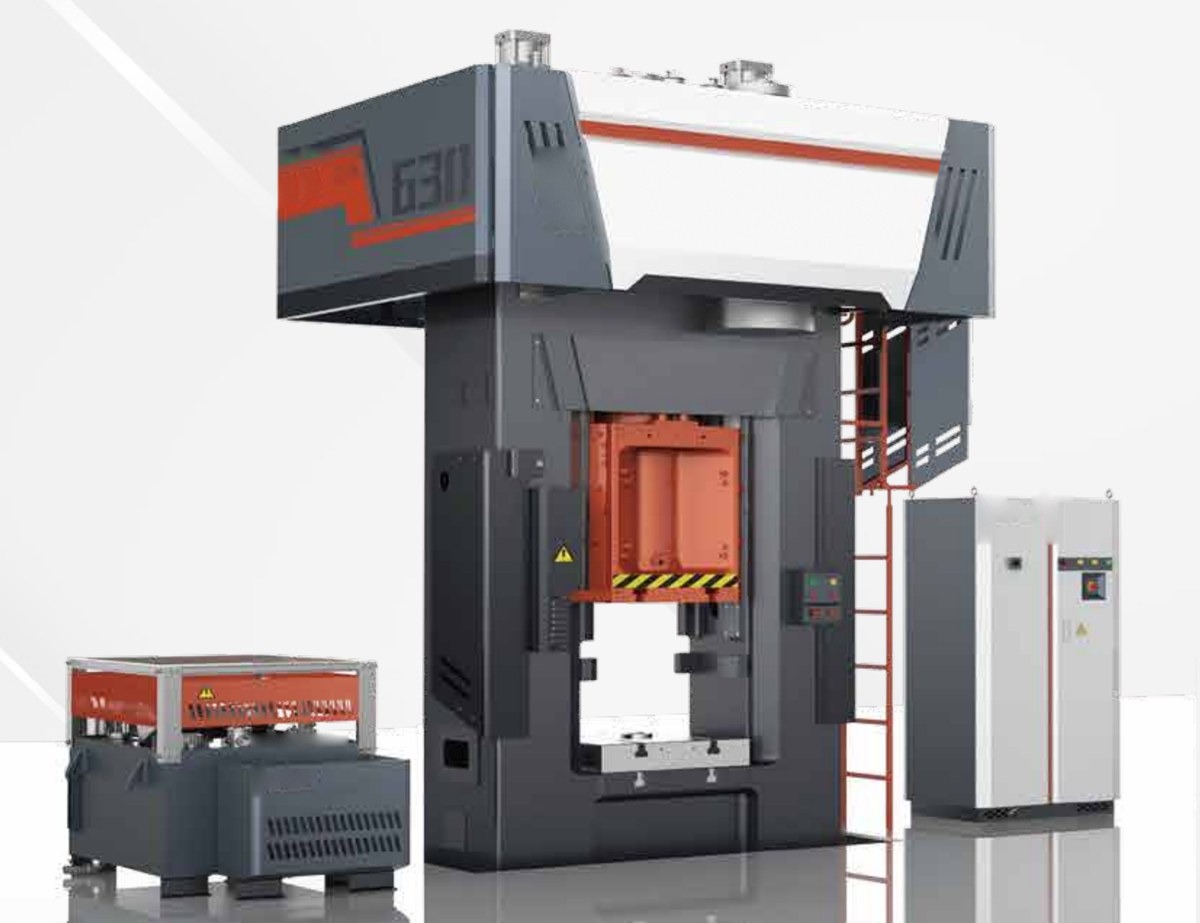
Цена ошибки здесь не абстрактная. Штамп, изготовленный под деталь, которую сняли с производства через два квартала, – это замороженные деньги и место на складе оснастки. А координатно-пробивной пресс, купленный под мелкую серию из трёх типоразмеров, которую можно было пробить одним штампом за одну установку, – это переплата за гибкость, которая не понадобилась. Обе ошибки одинаково дорого стоят на фоне удлинившихся сроков поставки импортной оснастки и необходимости закрывать номенклатуру тем, что реально можно получить в разумный срок.
Чем отличаются принципы обработки
Вырубной штамп – это жёсткая оснастка под конкретный контур: пуансон и матрица рассчитаны на одну геометрию детали и устанавливаются в кривошипный пресс. Усилие пресса подбирается под периметр реза и толщину материала, а сама вырубка происходит за один ход ползуна – это предельная производительность на стабильной номенклатуре. Переход на другую деталь требует замены штампа, а это время на демонтаж, установку, наладку и подбор межоперационных допусков.
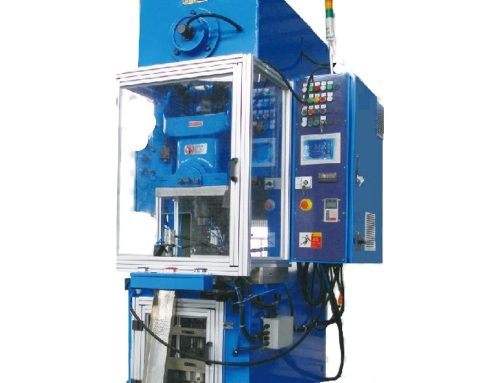
Координатно-пробивной пресс работает иначе: деталь пробивается набором типовых пуансонов по программе, без изготовления формообразующей оснастки под контур. Переход на новую деталь – это загрузка новой управляющей программы, подготовленной в CAM, а не замена физической оснастки. Платой за эту гибкость становится более низкая производительность на одной детали и ограничения по сложности контура, которые задаются набором инструмента в револьверной головке.
Как считать точку перехода по партиям
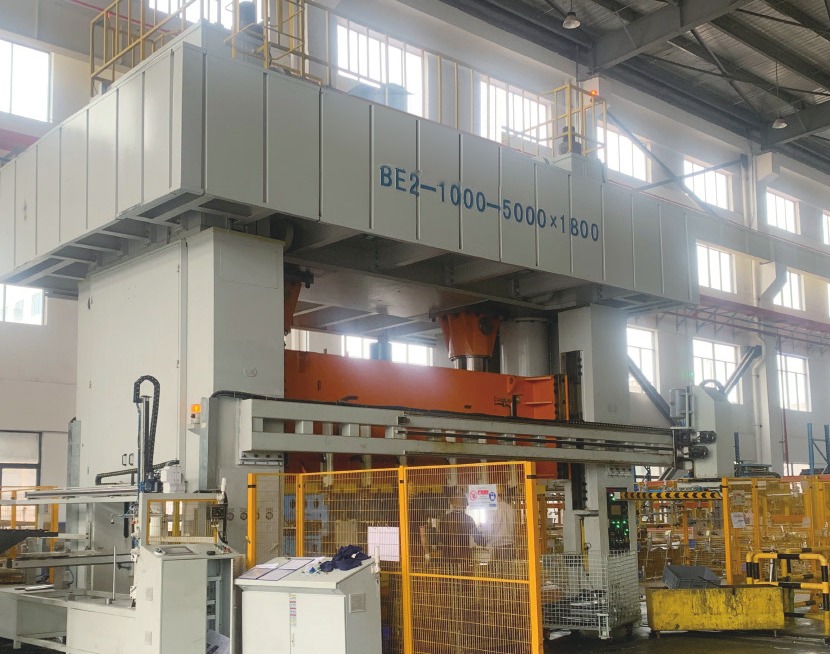
Главный критерий – не разовая партия, а суммарный годовой объём по каждой позиции номенклатуры и частота переналадок. Штамп окупается, когда деталь выпускается стабильно крупными партиями и геометрия не меняется годами: затраты на изготовление оснастки размазываются по большому числу деталей, а скорость вырубки за одну установку перекрывает любые преимущества гибкости.
Координатно-пробивной пресс выигрывает там, где номенклатура большая, партии малые и средние, а сроки между заказами короткие. Для технолога практичный способ прикинуть точку перехода – сложить стоимость комплекта штампов под всю номенклатуру с учётом хранения и обслуживания, и сравнить со стоимостью пресса с ЧПУ плюс время на программирование. Если число позиций номенклатуры растёт быстрее, чем объём по каждой из них, чаша весов смещается в сторону координатно-пробивного оборудования, подробнее о логике выбора и видах оборудования можно посмотреть в разделе кузнечно-прессовое оборудование – виды прессов и выбор.
Геометрия детали и ограничения по контуру
Штамп не ограничен формой реза – матрица и пуансон изготавливаются под любой контур, включая сложные вырезы и фигурные кромки, которые координатно-пробивной пресс пробивает только приближённо, набором отверстий по контуру. Если деталь требует чистой кромки без следов перехода инструмента, штамп остаётся единственным вариантом без последующей механической доработки.
Координатно-пробивной пресс эффективен на деталях с прямолинейными участками, отверстиями разного диаметра и простыми вырезами, которые можно набрать стандартным инструментом. На сложной художественной или функциональной кромке придётся либо расширять набор инструмента, либо комбинировать пробивку с последующей лазерной резкой контура – это нужно закладывать в техпроцесс заранее, а не выяснять на этапе запуска партии.

Толщина материала и усилие оборудования
Под толщину и марку материала удельное усилие на вырубку берут из справочника по стали и степени деформации, а дальше считают суммарное усилие на периметр реза и подбирают пресс по этому параметру. Для серийной вырубки часто используют кривошипные прессы советского ряда с усилием 40, 63, 100, 160 или 250 тонн – линейка КД2126-КД2134 закрывает большинство типовых деталей из листового металла, подробнее о подборе по усилию и ходу ползуна – в разделе кривошипные (механические) прессы.
Координатно-пробивные прессы с ЧПУ рассчитываются иначе: усилие пробивки одного удара существенно ниже, чем усилие вырубки целого контура, потому что инструмент работает точечно, а не по всему периметру за раз. Это снижает требования к мощности привода, но накладывает ограничение по максимальной толщине пробиваемого листа – его стоит уточнять по паспорту конкретной модели перед включением позиции в техпроцесс, каталог таких прессов с параметрами собран в разделе координатно-пробивные прессы.
Стоимость владения и переналадка
Штамп требует периодической переточки режущих кромок, контроля зазора между пуансоном и матрицей и ремонта при появлении заусенцев на детали – это обслуживание конкретной оснастки, растянутое на весь срок её службы. Хранение комплекта штампов под широкую номенклатуру занимает площадь цеха и требует учёта: потерянный или повреждённый штамп на снятую с производства деталь – это списанные деньги.
Координатно-пробивной пресс несёт затраты иначе: расходным элементом становится инструмент в револьверной головке, а переналадка на новую деталь – это время оператора на загрузку программы, а не монтаж оснастки. Суммарная стоимость владения на длинной номенклатуре мелких партий у пресса с ЧПУ обычно ниже, но при стабильном крупносерийном выпуске одной-двух позиций штамп окупается быстрее за счёт скорости единичного цикла.
На практике решение редко бывает однозначным в одну сторону. Участок листовой штамповки с номенклатурой в полсотни позиций обычно комбинирует оба подхода: крупносерийные позиции с устойчивой геометрией вырубают штампами на кривошипном прессе, а малые и среднесерийные партии, опытные образцы и детали с частой сменой чертежа переводят на координатно-пробивной пресс. Такая связка закрывает и скорость на стабильной номенклатуре, и гибкость на меняющейся, не требуя раздувать парк оснастки под каждую новую позицию.
Типовые ошибки при выборе между этими вариантами повторяются из цеха в цех. Первая – подбор пресса по паспортному усилию без учёта реального распределения толщин и марок стали в номенклатуре, из-за чего оборудование либо простаивает по мощности, либо не тянет часть деталей. Вторая – заказ штампов под номенклатуру, которая ещё не стабилизировалась по чертежам, и оснастка устаревает раньше, чем окупается. Третья – игнорирование ограничений координатно-пробивного пресса по сложным контурам, из-за чего деталь после пробивки требует ручной доработки кромки, которую никто не закладывал в себестоимость.
Практический чек-лист для технолога перед выбором:
- посчитайте годовой объём по каждой позиции номенклатуры, а не только размер текущей партии;
- оцените, как часто меняется геометрия деталей и насколько стабилен чертёж на горизонте года-двух;
- проверьте долю сложных контуров, которые штамп закроет одним ходом, а координатно-пробивной пресс – только с доработкой;
- сравните суммарную стоимость комплекта штампов под всю номенклатуру с ценой пресса с ЧПУ и временем на программирование;
- уточните по паспорту оборудования предельную толщину и усилие под реальный сортамент материала;
- если номенклатура смешанная, просчитайте вариант комбинации штампов и координатно-пробивного пресса, а не выбор одного решения на всё.
Выбор между вырубным штампом и координатно-пробивным прессом – это не вопрос того, какое оборудование современнее, а вопрос соответствия номенклатуре, партиям и геометрии конкретного производства. Правильный расчёт на этапе планирования экономит бюджет на оснастку и избавляет от простоев при смене деталей. Если нужна помощь с подбором оборудования под конкретный техпроцесс и номенклатуру, этим занимаются услуги подбора и поставки, описанные в разделе услуги и компетенции.


Оставить комментарий