Технолог смотрит на втулку диаметром в пару сантиметров и видит в техкарте токарную операцию, фрезерование паза и слесарную доводку. Три перехода, три станка, три партии брака на отладке. Вопрос, который задаёт себе не каждый, но должен каждый: а что если эту деталь не точить, а спечь из порошка? Разбираем, когда ответ на этот вопрос – да, и по какой методике это проверять, а не угадывать.

Вопрос не праздный. Механообработка съедает металл в стружку, а порошковая метизная заготовка формуется сразу в габарит детали с минимальным припуском под калибровку. При партиях от нескольких тысяч штук в месяц экономия на материале и станкочасах перестаёт быть теоретической и начинает закрывать амортизацию пресса за разумный срок. Отдел снабжения в этой истории тоже участвует: смена номенклатуры на мерные порошки вместо прутка и трубы – это другой поставщик, другой склад, другая логистика закупки.
Что физически происходит при спекании
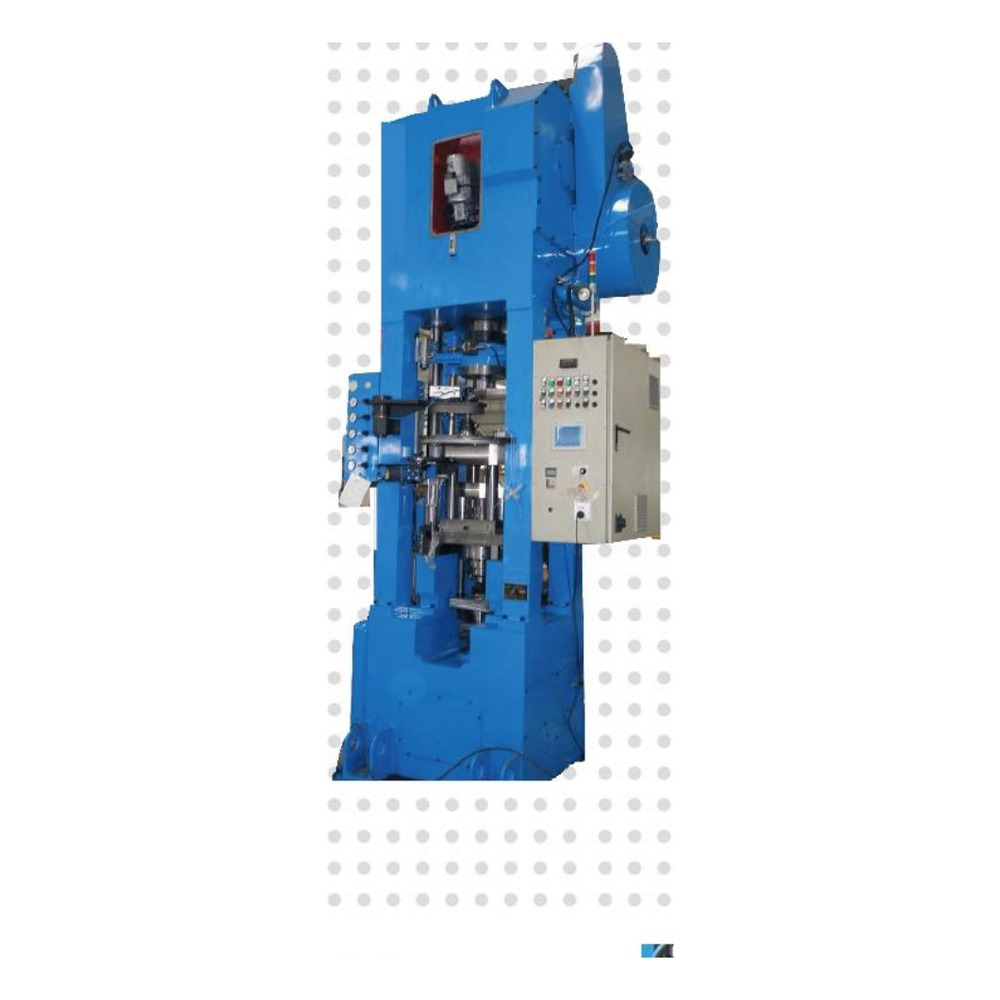
Порошковый пресс засыпает дозу металлического порошка в пресс-форму, изготовленную под конкретную деталь, и прессует её усилием, которое задаётся исходя из насыпной плотности порошка, его фракции и требуемой плотности готового изделия. Полученная заготовка-«зелёная деталь» держит форму за счёт механического сцепления частиц, но прочности у неё пока нет. Дальше идёт спекание в печи при температуре ниже точки плавления основного металла – частицы сращиваются по границам, пористость снижается, деталь получает свои конечные механические свойства.
Ключевое отличие от литья и от механообработки в том, что форма закладывается один раз, в геометрию пресс-формы, а не снимается резцом с заготовки большего объёма. Если деталь симметрична относительно оси прессования и не требует поднутрений, порошковая технология воспроизводит её без единого реза металла.
Как считают экономику перехода
Сравнение всегда идёт на горизонте партии, а не единичной детали. Берут техпроцесс целиком: стоимость заготовки (прутка или порошка), число операций и станкочасов, процент брака на мехобработке из-за человеческого фактора и износа инструмента, стоимость пресс-формы для порошковой технологии и её ресурс по количеству циклов.
Пресс-форма – это разовые капитальные затраты, которые размазываются по всей партии. Чем больше тираж, тем быстрее порошковая технология обгоняет точение по итоговой себестоимости штуки. На малых и мелкосерийных партиях, наоборот, механообработка почти всегда выигрывает – пресс-форма просто не успевает окупиться.
Какие детали годятся, а какие нет
Порошковая металлургия исторически закрывает втулки, кольца, шестерни малого модуля, заготовки режущего инструмента – малогабаритные детали тел вращения или близкой к ним формы с равномерным сечением. Чем проще геометрия по оси прессования, тем лучше ложится в техпроцесс.
Детали с глубокими поднутрениями, резкими перепадами сечения или требованиями монолитности без остаточной пористости под порошок подходят плохо: либо потребуется доработка резанием после спекания, либо технология не даст нужных свойств по прочности и герметичности. Здесь честная граница применимости: порошок – не универсальная замена резанию, а инструмент для конкретного класса форм.
Выбор типа привода пресса
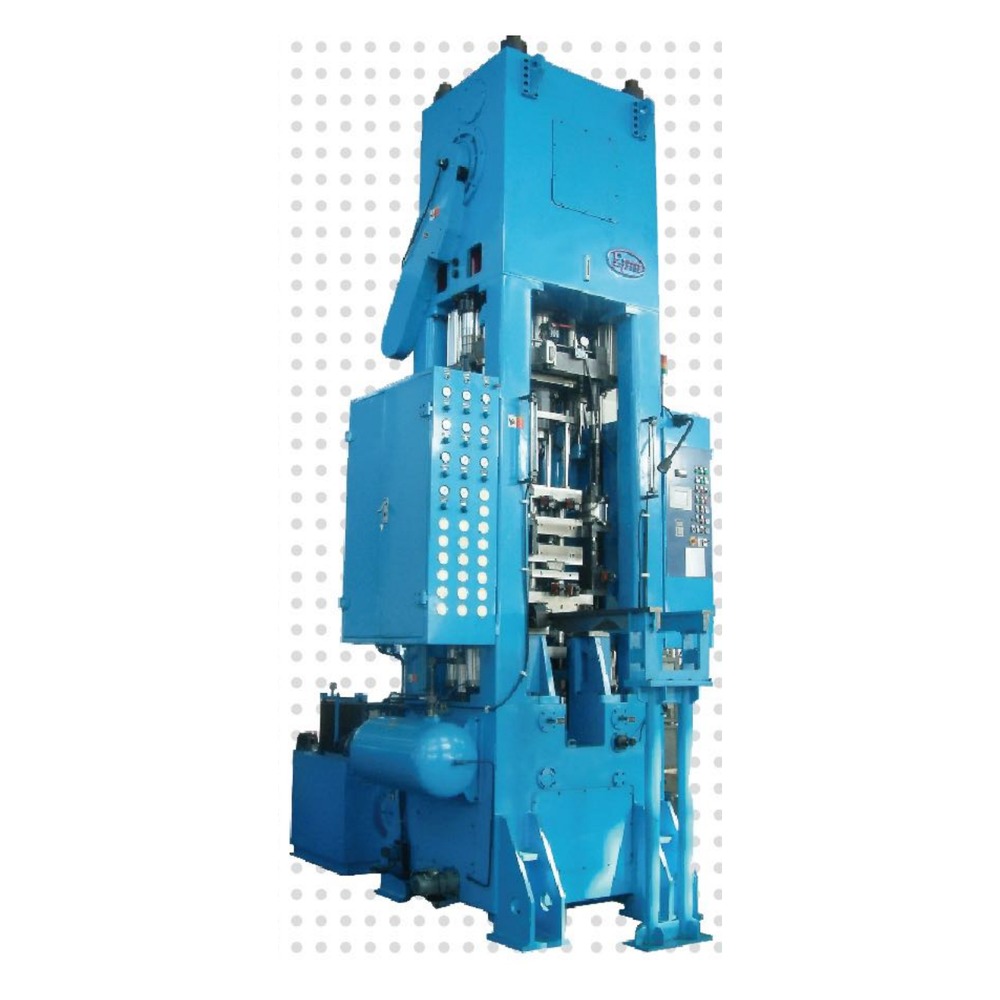
Прессы для порошковой металлургии различаются по приводу – механические, гидравлические и электрические с числовым программным управлением. Механический привод прост и недорог в обслуживании, гидравлический даёт более гибкое регулирование усилия по ходу прессования, электропривод с ЧПУ позволяет программировать профиль скорости и усилия под конкретный порошок и держать повторяемость от детали к детали.
При выборе смотрят на усилие пресса под габарит детали, ход ползуна и нижнего уровня под высоту засыпки, повторяемость параметров прессования для серийного производства. Методику подбора пресса под деталь и техпроцесс разбирает отдельный материал о том, как выбрать пресс для порошковой металлургии, а электроприводной вариант с усилием 20 тс, усилием центрального стержня 4 тс и ходом ползуна 300 мм описан в материале про электропресс серии e-MP.
Почему порошковый пресс не заменяет универсальный
Отдельная ошибка снабжения – пытаться закрыть задачу порошковой металлургии станком из парка кузнечно-прессового оборудования общего назначения. Универсальный пресс для рубки, гибки, запрессовки и калибровки работает с готовым металлом и не формует порошок в пресс-форме с заданной плотностью по всему объёму. Это разные машины по назначению, и смешивать их в одном техпроцессе не получится.
Полный диапазон прессов для этой задачи, от механических до электронных с ЧПУ, собран в разделе про прессы для порошковой металлургии, а каталог конкретных моделей – в разделе прессов для порошковой металлургии на сайте.
Особый случай – тугоплавкие порошки
Порошки на основе вольфрама, молибдена и других тугоплавких металлов ведут себя на прессовании иначе, чем порошки из стали или меди: другая насыпная плотность, другое трение в пресс-форме, другой риск расслоения заготовки при снятии давления. Под них нужен отдельный расчёт режима прессования и часто – другой тип привода пресса.
Эта тема разобрана отдельно, с методикой подбора параметров под конкретный материал, в гиде по особенностям прессования тугоплавких порошков, а номенклатура самих материалов – в разделе порошков для напыления и порошковой металлургии.
Типовая ситуация из цеха
На участке мехобработки шла партия втулок с токарной операцией, снятием фаски и последующей доводкой отверстия. Процент брака держался на уровне, который технолог считал приемлемым, пока не пересчитал станкочасы и расход прутка на весь годовой объём. При переходе на прессование из порошка с последующим спеканием и калибровкой число операций сократилось до двух, а расход металла – до массы самой детали без стружки. Пресс-форма окупилась за несколько месяцев серийного выпуска, после чего себестоимость втулки стабильно шла вниз.
Типовые ошибки при переходе на порошок
Первая ошибка – считать экономику на партии, которая по факту мелкосерийная, и удивляться, что пресс-форма не окупается. Вторая – закладывать в чертёж деталь с поднутрениями под старый техпроцесс мехобработки, не адаптируя геометрию под прессование по оси. Третья – экономить на расчёте режима прессования под конкретную марку порошка и получать нестабильную плотность и трещины при спекании. Четвёртая – пытаться решить задачу порошковой металлургии универсальным прессом вместо специализированного.
- оцените тираж детали на горизонте года, а не на разовую партию
- проверьте геометрию детали на симметричность по оси прессования
- рассчитайте усилие и ход пресса под габарит и высоту засыпки конкретной детали
- уточните марку порошка и его поведение при прессовании, особенно для тугоплавких составов
- сравните полную себестоимость техпроцесса, включая стоимость и ресурс пресс-формы
- отделите задачи порошковой металлургии от задач универсального кузнечно-прессового оборудования
Порошковая металлургия не отменяет механообработку, а забирает у неё ту часть номенклатуры, где форма детали простая, тираж большой, а точение превращается в способ дорого превратить пруток в стружку. Решение о переходе принимается не интуицией, а расчётом полной себестоимости техпроцесса на годовом объёме. Там, где расчёт сходится, спекание выигрывает у резца без всяких скидок на моду на новую технологию.


Оставить комментарий