
Главный механик узнаёт о приезде шеф-инженеров за три недели до монтажа и первым делом смотрит на фундамент: выдержит ли он станину, есть ли подведённое питание нужного номинала, хватит ли крана для разгрузки станины. Если на этом этапе упущена хотя бы одна позиция, монтаж тяжёлого горизонтально-расточного станка растягивается не на дни, а на недели простоя цеха. Разбираем, что реально нужно подготовить в цехе до приезда шеф-инженеров и почему это не формальность, а часть инженерного расчёта.

Тяжёлый расточной станок – это не токарный станок, который можно перекатить и выставить за смену. Станина весит десятки тонн, требования к жёсткости фундамента и точности установки на порядок выше, а цена ошибки – это либо недостигнутая точность растачивания, либо повторный демонтаж с заливкой нового фундамента. Простой цеха в ожидании повторного приезда шеф-инженеров обходится дороже самой подготовки, а сроки восстановления производственной программы растягиваются на месяцы, если оборудование критично для техпроцесса.
Фундамент и приямки
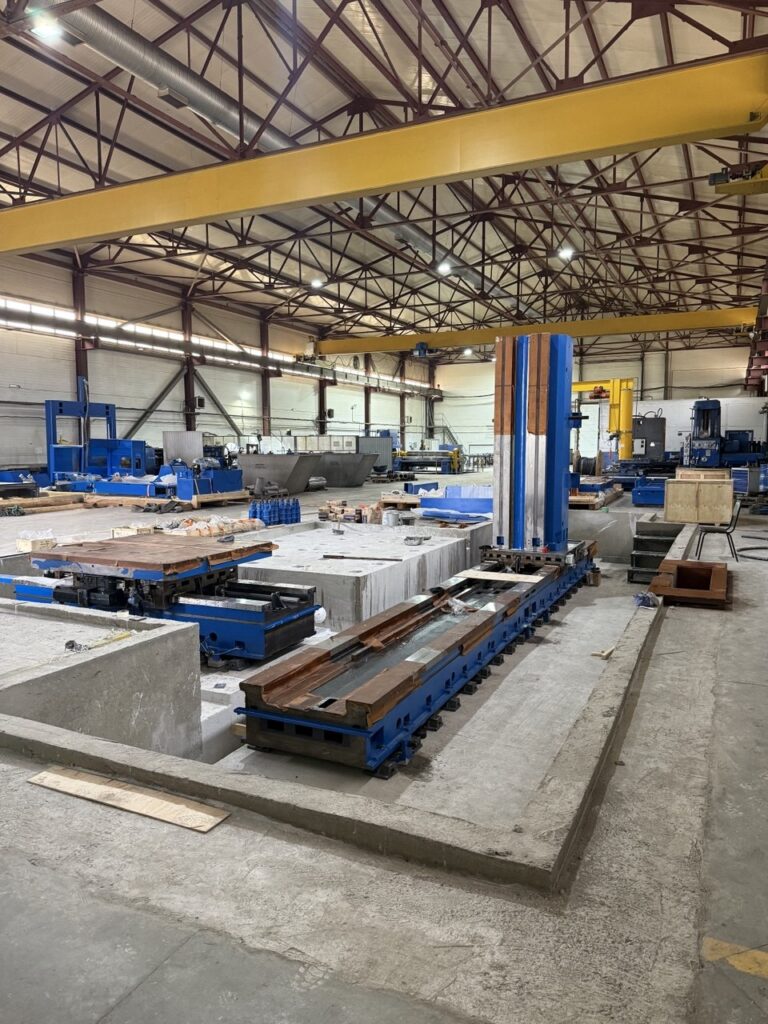
Под тяжёлый горизонтально-расточной станок обычно заливается отдельный фундамент, рассчитанный под динамические и статические нагрузки от станины и подвижных узлов. Расчёт ведёт проектная организация на основе чертежей фундамента, которые производитель станка передаёт заранее вместе с комплектом поставки. Критично выдержать не только геометрию, но и срок набора прочности бетона – монтаж на недозревший фундамент даёт усадку, которая потом проявляется как потеря точности растачивания.
Отдельная тема – приямки под фундаментные болты и каналы для коммуникаций. Если в цехе уже стоит старое оборудование на этом месте, демонтаж и подготовка основания должны быть закончены до приезда шеф-инженеров, а не идти параллельно с монтажом. Шеф-монтаж предполагает, что станок уже можно начинать выставлять по уровню, а не ждать, пока бригада достроит приямок.
Грузоподъёмные механизмы и такелаж
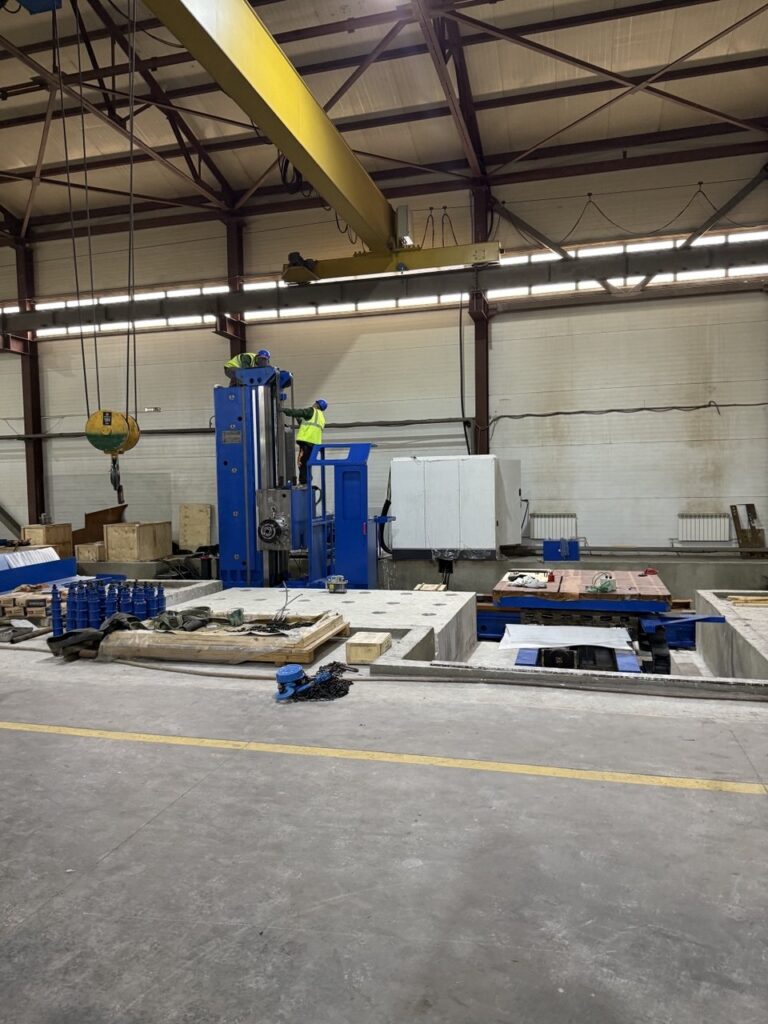
Станина, шпиндельная бабка, стойка и стол растачиваются и перевозятся отдельными узлами, каждый из которых имеет значительную массу. В цехе должен быть кран нужной грузоподъёмности и высоты подъёма крюка, а также свободный проезд для этого крана именно к месту установки станка, а не только до ворот цеха.
Заранее стоит проверить траекторию перемещения груза: нет ли на пути колонн, трубопроводов, низких балок, которые ограничат подъём. Отдельно продумывают такелажную оснастку – стропы, траверсы под конкретные узлы, подкладки для исключения перекоса при подъёме станины. Если крана нужной грузоподъёмности в цехе нет, этот вопрос решается привлечением стороннего крана заранее, а не в день монтажа.
Электропитание и коммуникации
Тяжёлый расточной станок с числовым программным управлением требует подведённого силового кабеля нужного сечения, стабилизированного напряжения и заземляющего контура, соответствующего схеме, которую даёт производитель. Шкаф управления и привода часто вынесен отдельно от станины, и под него нужно подготовленное место с вентиляцией, поскольку силовая электроника чувствительна к перегреву.
Параллельно готовят линии подачи сжатого воздуха для пневмосистем станка и контуры подачи смазочно-охлаждающей жидкости, если станок укомплектован системой подачи СОЖ под давлением для глубокого сверления или растачивания. Отсутствие согласованной схемы подключения на месте – частая причина, по которой шеф-инженеры тратят первый день командировки не на монтаж, а на согласование с энергетиками цеха.
Температурный и вибрационный режим цеха
Горизонтально-расточные станки, особенно модели для прецизионной обработки, чувствительны к перепадам температуры в зоне установки. Резкие колебания температуры в цехе за счёт сквозняков от открытых ворот или близости к сварочному участку дают температурную деформацию станины и смещение осей, что напрямую сказывается на точности растачивания отверстий.
Вибрация от соседнего кузнечно-прессового оборудования или мостовых кранов – ещё один фактор, который стоит оценить до монтажа, а не после первых нареканий на точность. Если рядом работает пресс или молот, расстояние и виброизоляция фундамента рассчитываются отдельно. Эти параметры обычно уже заложены в проекте привязки станка к цеху, но на практике проект и факт расходятся, и это выявляется именно на этапе шеф-монтажа.
Подготовка персонала и документации
Шеф-монтаж – это не только работа приезжей бригады, но и обучение заводского персонала, который будет эксплуатировать станок дальше. К приезду шеф-инженеров стоит заранее определить, кто из операторов и наладчиков будет проходить обучение, и освободить это время в графике смен.
Также готовится комплект эксплуатационной документации завода: техпроцессы, под которые приобретался станок, чертежи типовых деталей, требования к точности растачивания. Это ускоряет настройку режимов и программ подготовки управляющих программ уже в процессе пусконаладки, а не после отъезда шеф-инженеров.
Проверка комплектности поставки
Перед монтажом сверяют фактическую комплектность станка с спецификацией в договоре и коммерческом предложении: все ли узлы, оснастка, инструмент для расточных работ и запчасти доехали до цеха. Расхождения на этом этапе выявляются быстрее и дешевле, чем после начала монтажа, когда недостающий узел ищут через логистику уже под сорванный график.
Если станок закупался взамен ушедшего с рынка оборудования, стоит заранее сверить присоединительные размеры инструмента и оснастки, оставшейся от прежнего станка – далеко не всегда она подходит без адаптации.
На практике типовая ситуация выглядит так: участок готовит фундамент по чертежам поставщика, но монтажный проём рассчитывают по старым размерам станка, который стоял на этом месте раньше. В день приезда шеф-инженеров выясняется, что новая станина шире на несколько десятков сантиметров и не проходит через существующий проём в стене цеха. Монтаж откладывается на неделю ради демонтажа части стены, хотя эта проблема решается за день телефонным звонком за три недели до приезда бригады.
Типовые ошибки при подготовке цеха почти всегда одни и те же. Фундамент заливают по устаревшим или примерным чертежам, а не по актуальному проекту от производителя станка. Кран в цехе есть, но его грузоподъёмности не хватает для самого тяжёлого узла – станины. Электропитание подводят без согласования схемы с шеф-инженерами, и кабель оказывается нужного сечения, но не той длины или не в том месте. Температурный режим цеха не учитывают вовсе, считая, что расточной станок так же нетребователен, как универсальный токарный. Любая из этих ошибок сдвигает график пусконаладки и увеличивает фактическую стоимость проекта за счёт простоя и повторных выездов.
Чек-лист того, что стоит закрыть до приезда шеф-инженеров:
- фундамент залит и выдержан по срокам набора прочности согласно чертежам производителя
- кран нужной грузоподъёмности и высоты подъёма доступен именно в зоне монтажа
- силовое питание, заземление и линии СОЖ подведены и согласованы по схеме станка
- температурный и вибрационный режим цеха в зоне установки проверен и не требует доработки
- комплектность поставки сверена со спецификацией договора
- персонал для обучения определён и освобождён от смены на время пусконаладки
Подготовка цеха к приезду шеф-инженеров – это инженерная задача, а не организационная формальность, и решать её стоит по проекту производителя, а не по памяти о старом оборудовании на этом месте. Подробнее о том, как устроен сам станок и на что смотреть при выборе модели, можно почитать в материалах про горизонтально-расточные станки с ЧПУ и про поставку и шеф-монтаж горизонтально-расточных станков. Если решение о модели ещё не принято, полезно свериться с критериями из материала как выбрать горизонтально-расточный станок, а общее устройство и принцип работы такого оборудования разобраны в статье устройство и принцип работы расточного станка.


Оставить комментарий