Главный технолог получает чертёж нового корпуса редуктора: отверстия под подшипники разнесены на приличном расстоянии, допуск на соосность жёсткий, а в цехе стоит станок, которому для такой детали не хватает либо вылета, либо жёсткости. Вопрос «выдвижной шпиндель или ползун» встаёт именно в этот момент, и от ответа зависит, уложится ли деталь в допуск с первого прохода или потребуется доводка. В статье разбираем, чем эти две компоновки отличаются конструктивно, как они ведут себя под нагрузкой и по каким параметрам корпуса выбирать между ними.

Цена ошибки в выборе компоновки измеряется не только в деньгах за станок. Если жёсткости не хватает, растёт волнистость поверхности, уходит соосность отверстий под подшипники, увеличивается процент брака и доработок вручную. А при дефиците импортных комплектующих и удлинившихся сроках поставки перезаказать станок под изменившуюся номенклатуру корпусов – это месяцы простоя участка. Поэтому разбираться в компоновке нужно до того, как деталь легла на стол, а не после первой партии с отклонением по геометрии.
Что такое выдвижной шпиндель
Выдвижной шпиндель, часто называемый пинолью, – это сам рабочий вал станка, узел малого сечения, который выходит из шпиндельной бабки в осевом направлении к детали. Он несёт на себе инструмент и обеспечивает осевую подачу при растачивании, сверлении, нарезании резьбы. Конструктивно это цилиндрический узел, скользящий внутри бабки по направляющим втулкам или подшипникам качения.
Поскольку сечение шпинделя ограничено диаметром посадочных мест под подшипники, при увеличении вылета жёсткость такого узла падает нелинейно – чем дальше инструмент выдвинут от опоры, тем сильнее он склонен к отжиму и вибрации под нагрузкой. Это прямое следствие механики консольного стержня: момент инерции сечения небольшой, а плечо нагрузки растёт. Зато у схемы с выдвижным шпинделем есть плюсы: бабка компактнее, масса подвижных частей меньше, разгон и позиционирование быстрее, а сам станок обходится дешевле в производстве и обслуживании.
Что такое ползун
Ползун – это выдвижной узел шпиндельной бабки большого сечения, внутри которого установлен сам шпиндель. В отличие от пиноли, ползун – не рабочий вал, а массивная обойма, которая перемещается из корпуса бабки к детали и несёт в себе шпиндельный узел целиком. Важно не путать ползун со столом: стол перемещает деталь в горизонтальной плоскости, а ползун – это элемент шпиндельной группы, который двигается навстречу детали.
За счёт большого поперечного сечения ползун держит жёсткость на значительном вылете намного лучше, чем одинокий шпиндель того же диапазона выдвижения. Здесь работает та же механика консоли, но момент инерции сечения у ползуна в разы больше, поэтому отжим и вибрации на том же вылете существенно меньше. Плата за это – масса: бабка с ползуном тяжелее, инерционность выше, стоимость конструкции и привода подачи ползуна заметно растёт.
Комбинированная схема на тяжёлых станках
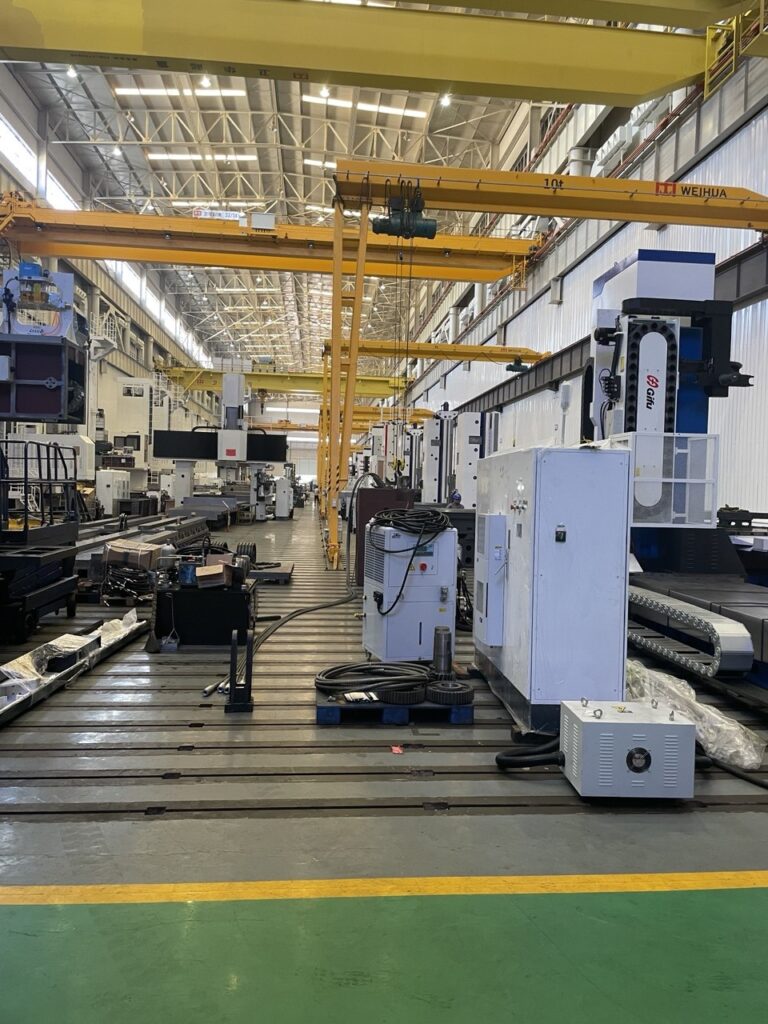
На тяжёлых горизонтально-расточных станках нередко встречается сочетание обеих схем: внутри ползуна дополнительно установлен выдвижной шпиндель. Ползун обеспечивает базовую жёсткость на большом вылете, а шпиндель внутри него даёт точную осевую подачу для финишных операций – растачивания отверстия под чистовой размер, нарезания резьбы, подрезки торца. Это решение характерно для станков, работающих с массивными корпусами, где нужен и большой диапазон перемещений, и стабильная точность на последнем проходе. Подробнее о таких машинах и их узлах есть в материале про тяжёлые горизонтально-расточные станки.
Как считают жёсткость под конкретный корпус
Прежде чем выбирать компоновку, технолог должен определить два параметра: максимальный вылет инструмента до самого дальнего отверстия в детали и допустимую величину отжима на этом вылете исходя из допуска на размер и соосность. Вылет считают от торца шпиндельной бабки (или ползуна) до плоскости обработки с учётом длины оправки и инструмента.
Дальше сравнивают расчётную жёсткость узла на этом вылете с нагрузкой резания, которая зависит от диаметра расточки, глубины и подачи. Если отжим превышает допуск на размер отверстия, схема с одиночным выдвижным шпинделем не подходит – нужен ползун или уменьшение вылета за счёт изменения установки детали. На практике для корпусов с глубокими отверстиями и разнесёнными опорами под подшипники ползун почти всегда выигрывает по стабильности результата, даже если первая деталь в партии получится с тем же допуском на обеих схемах.
Как компоновка влияет на выбор станка под номенклатуру
Если на участке проходят в основном небольшие корпуса с неглубокими отверстиями и вылетом инструмента в пределах паспортного диапазона шпинделя, станок с выдвижным шпинделем без массивного ползуна – рабочее и экономичное решение. Он быстрее отрабатывает цикл, дешевле в обслуживании и занимает меньше площади.
Если номенклатура смешанная – среди деталей попадаются крупные корпуса редукторов, станины, рамы с разнесёнными осями отверстий – целесообразно смотреть станки с ползуном или комбинированной схемой. Такой станок перекрывает более широкий диапазон деталей без потери точности на предельных вылетах, хотя и обойдётся дороже на входе. Критерии подбора по всему набору параметров, включая компоновку, собраны в материале как выбрать горизонтально-расточный станок: 8 критериев.
Пример из практики
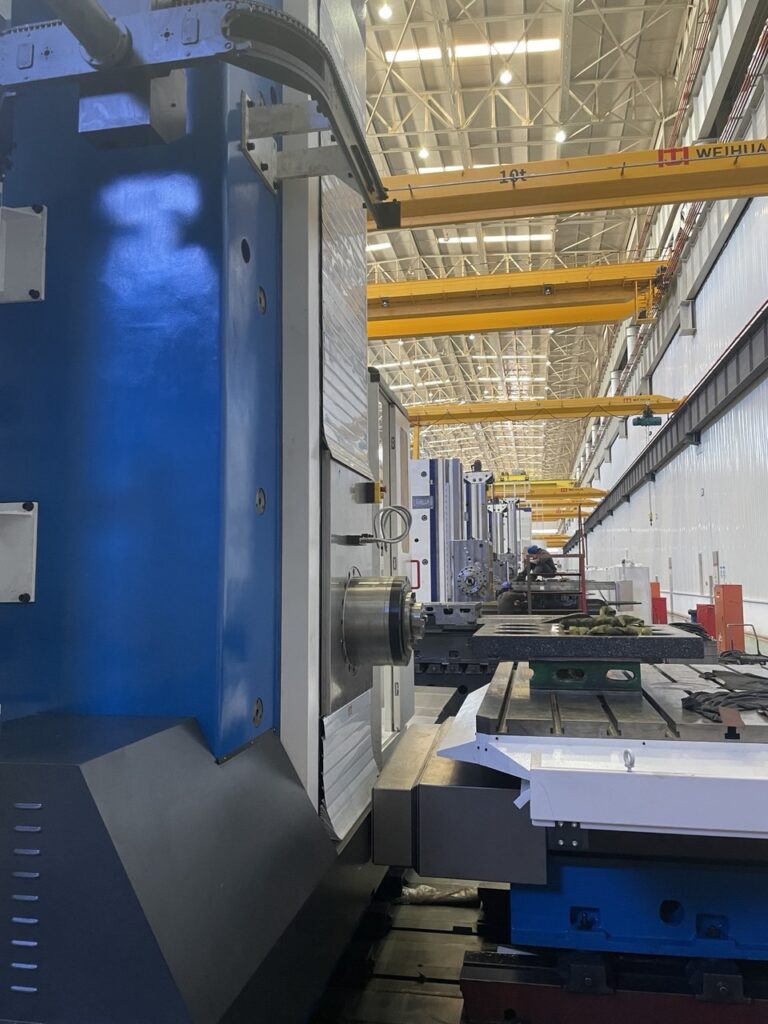
На участке обрабатывали серию корпусов редукторов с двумя соосными отверстиями под подшипники, разнесёнными на значительное расстояние. Станок с одиночным выдвижным шпинделем давал приемлемый результат на одном отверстии, но при растачивании второго, более удалённого, появлялся увод оси и волнистость стенки из-за отжима шпинделя на предельном вылете. Переход на станок с ползуном убрал эту проблему: жёсткость узла на том же вылете оказалась выше, отжим ушёл в допуск, а чистовой проход стал стабильно укладываться в размер без ручной доводки.
Типовые ошибки при выборе компоновки
Первая ошибка – выбирать станок по паспортному диапазону перемещений, не проверяя жёсткость на максимальном вылете под конкретную деталь. Паспорт показывает, докуда шпиндель или ползун способен дотянуться, но ничего не говорит о точности на этом пределе.
Вторая ошибка – путать ползун со столом или кареткой и считать, что увеличенный ход стола компенсирует нехватку жёсткости шпиндельной группы. Это разные узлы с разными задачами, и один не заменяет другой.
Третья ошибка – закупать станок с одиночным выдвижным шпинделем под номенклатуру, где периодически встречаются крупные корпуса с глубокими отверстиями, рассчитывая «обработать как получится». В итоге часть партии уходит в брак или требует ручной доводки, что съедает всю экономию на более дешёвом станке.
Чек-лист перед выбором компоновки
- Определите максимальный вылет инструмента по самому глубокому отверстию в типовых деталях
- Рассчитайте допустимый отжим шпинделя исходя из допуска на размер и соосность отверстий
- Сравните паспортную жёсткость выдвижного шпинделя и ползуна на этом вылете
- Оцените номенклатуру участка: редкие крупные корпуса или они составляют существенную долю загрузки
- Проверьте, нужна ли комбинированная схема с шпинделем внутри ползуна для финишных операций
- Посмотрите типовые модели в каталоге горизонтально-расточных станков и сверьте характеристики бабки с расчётом
Выбор между выдвижным шпинделем и ползуном – это не вопрос вкуса, а прямое следствие геометрии детали и требований к точности на предельном вылете. Там, где вылет небольшой и номенклатура стабильна, выдвижной шпиндель даёт компактность и скорость без переплаты. Там, где корпуса крупные, отверстия разнесены, а допуск жёсткий, ползун или комбинированная схема окупаются снижением брака и стабильностью партии.


Оставить комментарий