Технолог приносит на совещание чертёж корпуса редуктора: базовое отверстие под подшипник, межосевое расстояние выдержано жёстко, а деталь весит далеко за центнер. Вопрос звучит просто: гнать её на обрабатывающем центре, который уже стоит в цехе, или заказывать операцию на горизонтально-расточном станке. За этим простым вопросом скрывается спор о том, где заканчивается универсальность пятиосевого центра и начинается зона, где расточной станок работает без альтернативы.
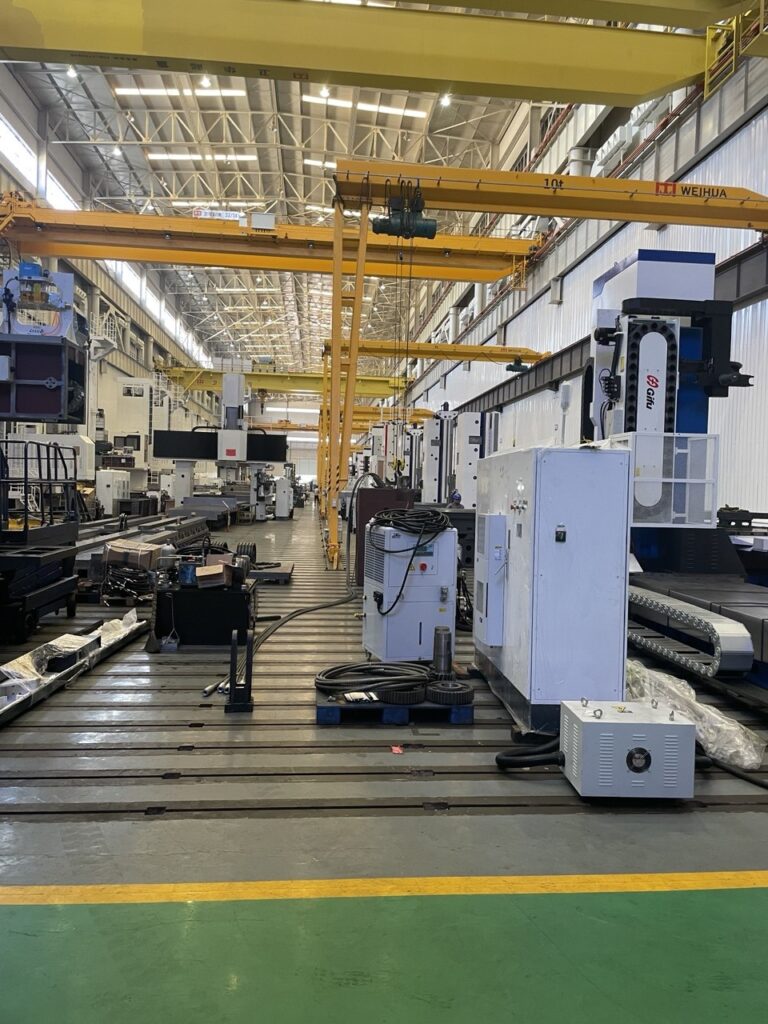
Цена ошибки здесь не абстрактная. Межосевой допуск, выдержанный с отклонением, превращает редуктор в источник вибрации и шума на весь срок службы. Станок, купленный не под ту задачу, означает либо хроническую нехватку жёсткости на крупных деталях, либо переплату за возможности, которые цех никогда не использует. А в условиях, когда станкостроение перестраивается на новых поставщиков, выбор типа оборудования делается на годы вперёд и пересматривать его дорого.
Жёсткость против гибкости
Обрабатывающий центр строится как универсальная платформа: смена инструмента, несколько осей, способность обработать деталь с разных сторон за одну установку. Это достигается за счёт конструкции, где шпиндельная бабка перемещается по нескольким направляющим одновременно, а сама компоновка рассчитана на средние и малые детали.
Расточной станок проектируется иначе: массивная станина, выдвижной шпиндель, который работает как консоль большой длины, и стол, рассчитанный на вес в разы больший. Эта разница в философии конструкции и определяет, где каждая машина сохраняет точность, а где начинает терять её под нагрузкой.
Что происходит с крупной деталью на центре
Когда на обрабатывающем центре закрепляют корпус весом в тонну и больше, у станка начинает проявляться собственная упругость конструкции. Консольный вылет шпинделя, рассчитанный на компактные детали, даёт прогиб при растачивании глубокого отверстия, и чем дальше инструмент заходит в деталь, тем заметнее становится увод оси.
Это не значит, что центр не способен обработать крупную деталь в принципе. Значит, что на определённом сочетании веса, вылета и глубины отверстия точность начинает плыть, и технологу приходится либо снижать режимы, либо делать несколько проходов там, где расточной станок справляется за один.
Зачем нужен выдвижной шпиндель с опорой
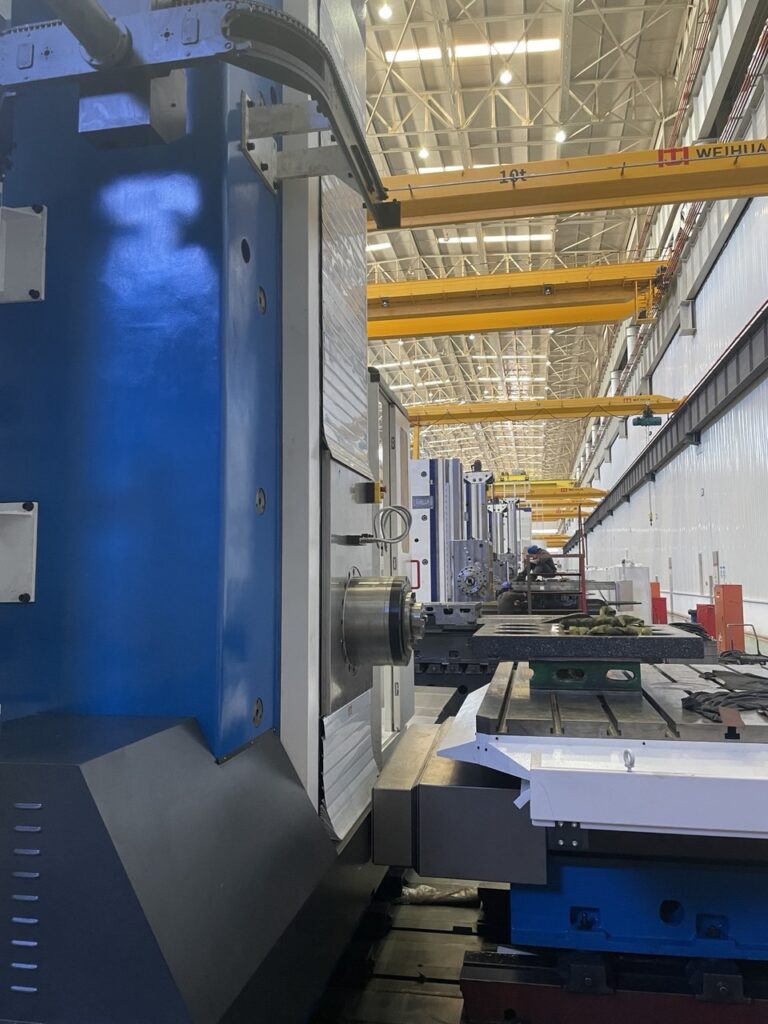
У горизонтально-расточного станка шпиндель при растачивании глубокого отверстия может опираться на заднюю стойку или люнет, а не работать как свободная консоль. Это принципиально меняет поведение инструмента на длинной дистанции: прогиб минимален, и отверстие сохраняет цилиндричность по всей длине, а не только на входе.
Именно эта способность растачивать длинные и точные отверстия в тяжёлых корпусных деталях и есть зона, где центр уступает в принципе, а не из-за недостатка мощности. Подробно устройство шпиндельного узла и то, как он держит нагрузку, разобрано в материале про устройство и принцип работы горизонтально-расточного станка.
Межосевые расстояния и повторяемость базирования
Корпусные детали редукторов, станин, насосных агрегатов требуют выдержать несколько отверстий в строгом межосевом расположении. Обрабатывающий центр решает эту задачу через точность собственных координатных перемещений, и для деталей среднего размера этого достаточно с запасом.
На крупногабаритной станине с несколькими опорами под валы задача усложняется тем, что деталь приходится либо переустанавливать, либо обрабатывать с одного базирования на столе, который должен выдержать её вес без просадки. Расточной станок с крупным столом и поворотной планшайбой закрывает именно этот случай: деталь закрепляется один раз, а координатная система станка держит межосевые расстояния на протяжении всей обработки.

ЧПУ меняет расклад, но не отменяет физику
Современные горизонтально-расточные станки с числовым программным управлением получили те же возможности, что и центры: автоматическую смену инструмента, программируемые циклы, контроль позиционирования по обратной связи. Это стерло часть разрыва в удобстве программирования и подготовке управляющих программ в CAM-системах.
Но числовое программное управление управляет траекторией, а не компенсирует жёсткость станины и массу подвижных частей. Поэтому ЧПУ на расточном станке решает проблему гибкости номенклатуры, а не заменяет тяжёлую конструкцию там, где деталь весит тонны. Разбор моделей с числовым управлением и их отличий от классических есть в материале про горизонтально-расточные станки с ЧПУ.
Где проходит граница на практике
Граница определяется не одним параметром, а их сочетанием: масса детали, глубина растачиваемого отверстия, требуемая точность межосевого расстояния и количество установов. Деталь среднего размера с отверстиями небольшой глубины обрабатывается на центре быстрее и дешевле, потому что не требует переналадки под крупногабаритную оснастку.
Как только глубина отверстия превышает несколько диаметров инструмента, а деталь весит столько, что её неудобно переустанавливать, расчёт смещается в пользу расточного станка. Методика сопоставления этих параметров и пошаговый подход к выбору модели собраны в гиде как выбрать горизонтально-расточный станок: 8 критериев.
На участке крупноузловой сборки типична ситуация: корпус редуктора приходит с чертежом, где два отверстия под подшипники должны быть соосны с жёстким допуском, а расстояние между ними выдержано не менее строго. Деталь закрепляют на столе расточного станка один раз, растачивают оба отверстия с одного базирования, используя заднюю опору шпинделя на проходе через всю длину корпуса. Попытка выполнить ту же операцию на универсальном центре с переустановкой детали почти всегда даёт увод соосности, который потом ловят слесари на сборке редуктора, теряя время на подгонку.
Типичная ошибка снабжения – покупать центр побольше, рассчитывая закрыть им и мелкую фрезеровку, и крупную расточку. На практике станок либо простаивает на несвойственных операциях, либо работает на пределе жёсткости и даёт процент брака по соосности, который списывают на оснастку или оператора, хотя причина в конструкции станка. Вторая частая ошибка – заказывать тяжёлый расточной станок там, где вся номенклатура цеха укладывается в средние габариты, и тогда переплачивают за стол и станину, которые никогда не загружаются по весу.
При выборе между центром и расточным станком стоит проверить несколько пунктов:
- максимальный вес и габарит детали в текущей и перспективной номенклатуре цеха
- глубину растачиваемых отверстий относительно диаметра инструмента
- требования чертежа к межосевым расстояниям и соосности
- количество установов, которое допустимо по технологии без потери точности
- наличие задней стойки или люнета у рассматриваемой модели станка
- перспективу роста габаритов деталей, под которые оборудование берут на годы вперёд
Для тяжёлых корпусов, станин и деталей энергетического машиностроения отдельная категория станков разобрана в материале про тяжёлые горизонтально-расточные станки, а весь модельный ряд, включая варианты с ЧПУ, собран в каталоге горизонтально-расточных станков.
Универсальность обрабатывающего центра заканчивается там, где начинается физика: масса детали и длина растачиваемого отверстия требуют жёсткости, которую консольная конструкция не даёт без потери точности. Расточной станок не отменяет центр, а закрывает нишу, где требуется один установ, большой вес и опора шпинделя на всей длине прохода. Выбор между ними – это не вопрос предпочтений цеха, а расчёт по весу детали, глубине отверстия и допуску на межосевое расстояние.


Оставить комментарий