Пока международные аналитики режут прогнозы мирового роста на 2026 год, на участках российских машиностроительных заводов картина другая: заказы на кузнечно-прессовое оборудование есть, станочный парк обновляется, а главные инженеры всё чаще сталкиваются не с вопросом «покупать или нет», а с вопросом «какую технологию заложить под будущие объёмы». Разберём, почему расхождение глобальных прогнозов и внутренней динамики – это не статистическая случайность, а следствие конкретных инженерных решений, и что из этого следует для тех, кто сейчас планирует модернизацию участка холодной или горячей штамповки.
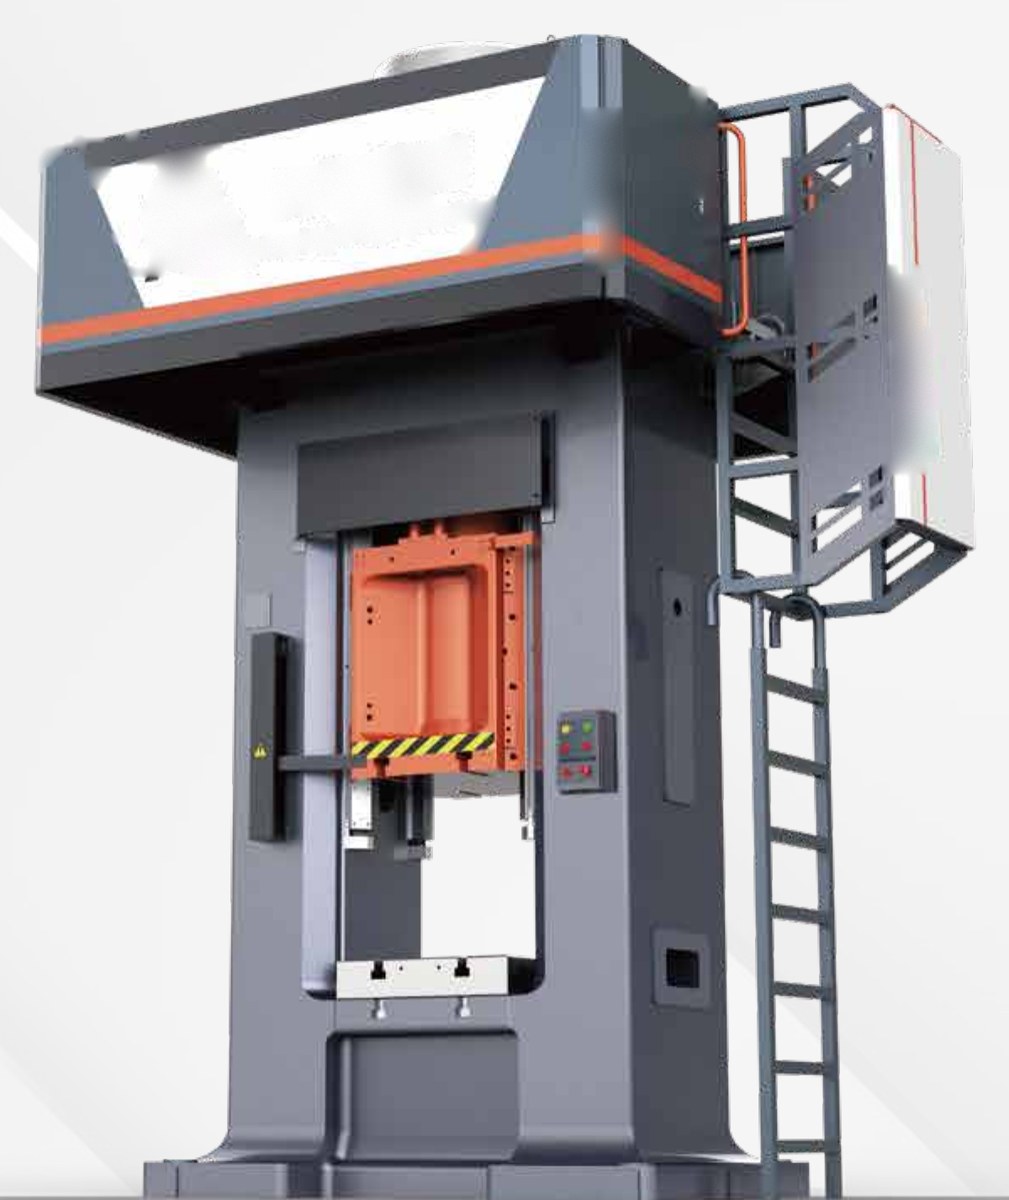
Важно это по одной простой причине: за разговорами о макроэкономике стоят вполне предметные вещи – сроки поставки оборудования, доступность запчастей, загрузка цехов. Когда внешние поставщики кузнечно-прессового оборудования уходят с рынка или теряют предсказуемость сроков, завод вынужден либо останавливать модернизацию, либо искать альтернативу внутри страны или у партнёров из дружественных юрисдикций. Второй вариант требует пересмотра техпроцесса, а не просто замены одного станка на другой – и вот тут начинаются инженерные решения, которые и дают рост.
Почему спрос на отечественное оборудование растёт, а не падает
Когда цепочка поставок рвётся, завод теряет не деньги в моменте, а время – а время в машиностроении конвертируется в упущенные контракты. Заводы, которые раньше ориентировались на импортные линии, сейчас пересчитывают техпроцесс под оборудование, доступное с понятными сроками пусконаладки. Это не компромисс по качеству, а смена логики выбора: вместо бренда – технические характеристики под конкретную деталь и техпроцесс.
Как считают реальную потребность в усилии пресса
Любая модернизация начинается не с каталога, а с детали. Технолог берёт эскиз, марку материала, толщину заготовки и степень деформации, и по справочным данным для этой марки стали рассчитывает удельное усилие деформирования, которое затем умножается на площадь контакта инструмента с заготовкой. Из этого расчёта следует класс оборудования – кривошипный или гидравлический пресс, и уже на этом этапе становится понятно, какой типоразмер закрывает задачу с запасом, а какой окажется избыточным по стоимости владения. Подробная методика сравнения этих двух классов разобрана в материале кривошипный или гидравлический пресс – как выбрать.
Почему кривошипные прессы остаются рабочей лошадкой цеха
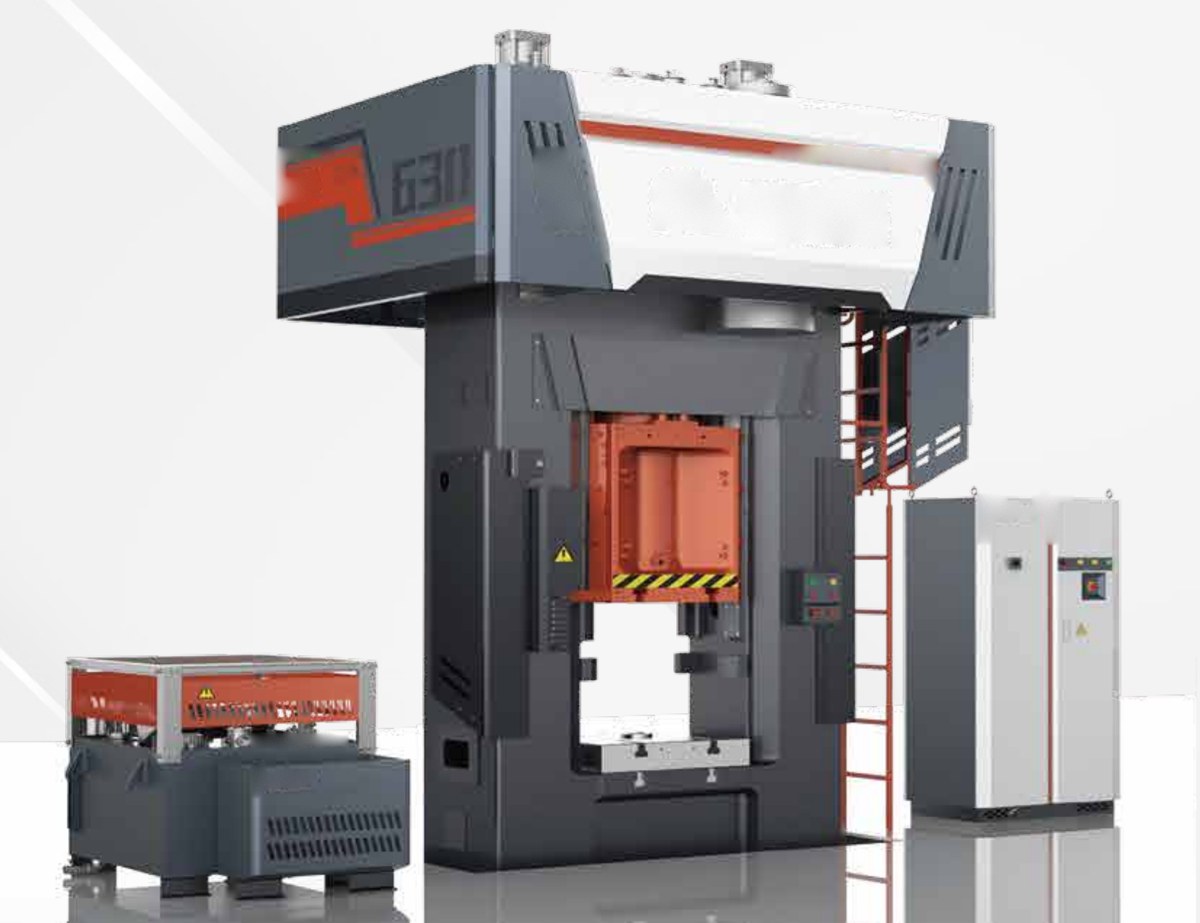
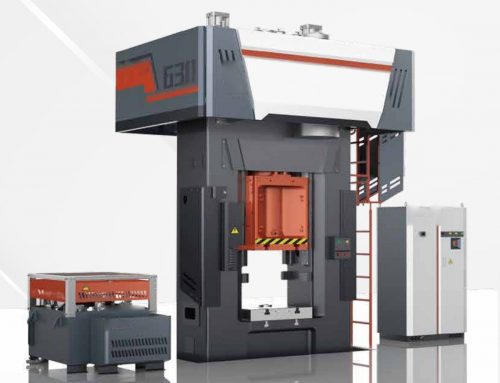
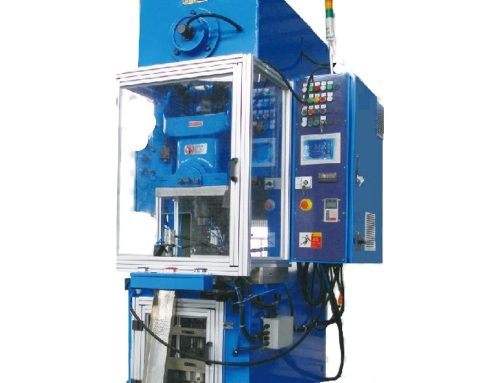
Кривошипно-шатунный механизм даёт жёсткий, повторяемый ход ползуна, что критично для серийной штамповки деталей со стабильной геометрией. Такие прессы предсказуемы по циклу, просты в обслуживании и хорошо встраиваются в автоматизированные линии подачи заготовок. Для технолога это означает одно: если деталь стабильна по толщине и материалу, а партия крупносерийная, кривошипный пресс почти всегда экономически оправданнее альтернатив. Разные конструктивные схемы и критерии подбора собраны в разделе про кривошипные (механические) прессы.
Когда без гидравлики не обойтись
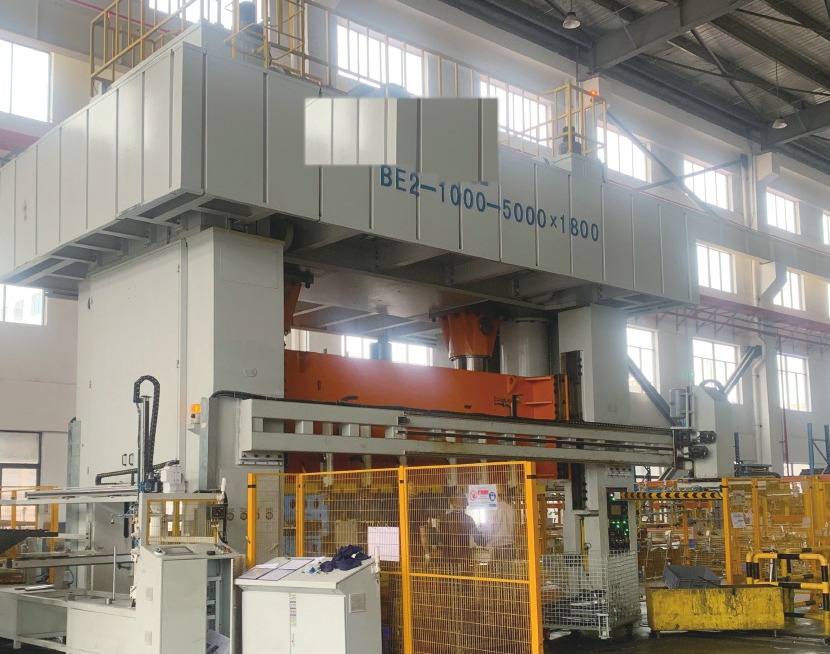
Гидравлический пресс даёт регулируемое усилие и скорость на всём ходе штока, что незаменимо при глубокой вытяжке, правке, прессовании порошковых материалов или работе с переменной толщиной заготовки. Там, где кривошипный механизм ограничен жёсткой кинематикой, гидравлика позволяет держать усилие постоянным даже при изменении сопротивления материала в процессе деформации. Это делает такие прессы основой участков порошковой металлургии и тяжёлой штамповки, где важна не скорость цикла, а управляемость процесса – устройство и критерии выбора разобраны в материале про гидравлические прессы.
Место винтовых прессов в техпроцессе
Винтовой, или электровинтовой пресс занимает нишу между кривошипным и гидравлическим оборудованием: он даёт энергию удара, которая зависит от хода и массы подвижных частей, а не от жёсткой кинематической связи. Это удобно при чеканке, калибровке и горячей объёмной штамповке, где важна не постоянная скорость, а дозированная энергия удара в конце хода. Технологи часто недооценивают этот класс оборудования, хотя для ряда операций он закрывает задачу эффективнее, чем попытка подогнать под неё кривошипный пресс – детали разбора есть на странице про винтовые (электровинтовые) прессы.
Листогибочные прессы и логика загрузки участка
Отдельный блок задач – гибка листового металла, где усилие определяется не площадью контакта инструмента, а длиной линии гиба и толщиной заготовки. Здесь важна не только грузоподъёмность, но и точность позиционирования заднего упора, особенно если участок работает на мелкую и среднюю серию с частой переналадкой. Правильный подбор листогибочного пресса экономит часы переналадки за смену, а не только снижает процент брака – методика выбора есть в разделе про листогибочные прессы.
Как не ошибиться с классом оборудования на этапе ТЗ
Ошибка на этапе технического задания обходится дороже самого оборудования: если усилие занижено, пресс работает на пределе и быстрее изнашивается, если завышено – завод переплачивает за избыточную мощность и обслуживание. Хорошее техническое задание включает не только усилие и ход, но и требования к автоматизации подачи, точности позиционирования и совместимости с существующей линией. Общий обзор видов кузнечно-прессового оборудования и логики выбора класса под задачу собран в материале кузнечно-прессовое оборудование – виды прессов и выбор.
Типовая ситуация на участке штамповки выглядит так: завод держит старый кривошипный пресс, который справлялся с текущей номенклатурой, но новая деталь требует глубокой вытяжки с переменным усилием по ходу штока. Попытка выполнить операцию на старом оборудовании даёт разнотолщинность стенки и повышенный процент брака на контроле. Решение находится не в замене пресса целиком, а в пересчёте техпроцесса и добавлении гидравлического перехода под конкретную операцию, что требует грамотного технического задания и расчёта усилия под фактическую марку стали.
Типовые ошибки при модернизации участка штамповки повторяются из цеха в цех. Первая – выбор оборудования по паспортному усилию без учёта реальной степени деформации и геометрии детали, что приводит либо к перегрузке, либо к переплате. Вторая – игнорирование автоматизации подачи заготовок, из-за чего производительность упирается в ручной труд оператора, а не в характеристики пресса. Третья – отсутствие расчёта совместимости нового оборудования с существующей линией по высоте штампового пространства и усилию съёма, что вскрывается уже на пусконаладке.
- Рассчитан реальный класс оборудования под деталь, а не выбран по привычке или бренду
- Учтена степень деформации и марка стали при расчёте усилия, а не взято приблизительное значение
- Проверена совместимость по штамповому пространству и ходу ползуна с существующей линией
- Заложена автоматизация подачи, если участок работает на серию, а не на штучное производство
- Техническое задание включает требования к пусконаладке и обучению персонала
Расхождение между мировыми прогнозами и динамикой российского машиностроения объясняется не оптимизмом статистики, а тем, что заводы перестраивают техпроцессы под доступное оборудование и считают усилие под реальную деталь, а не под абстрактный каталог. Это требует инженерной дисциплины на этапе технического задания, но даёт управляемый результат без зависимости от внешних поставок. Подробный разбор компетенций по подбору и пусконаладке кузнечно-прессового оборудования – в разделе услуги и компетенции.


Оставить комментарий