Главный механик приносит на планёрку счёт за партию нестандартных болтов и спрашивает: почему завод третий год покупает крепёж у посредника, если рядом стоит пустующий пролёт и есть токарный участок. Вопрос закономерный, но ответ на него требует расчёта, а не интуиции. В этой статье разбираем, по каким параметрам считать точку, после которой собственное производство метизов начинает экономить деньги, а не создавать головную боль технологу.

Вопрос встал особенно остро за последние годы: часть зарубежных поставщиков крепежа ушла с рынка, логистика нестандартных позиций растянулась по срокам, а цена на метизы специального исполнения выросла вместе с курсом. Снабжение вынуждено либо держать избыточные склады под непредсказуемые сроки поставки, либо останавливать сборку из-за отсутствующего крепежа. Собственное производство решает обе проблемы одновременно, но вложения в оборудование должны окупаться, а не лежать мёртвым грузом в цехе.
Как считают точку безубыточности
Расчёт строится на сопоставлении двух кривых: стоимости покупного крепежа на единицу продукции и себестоимости собственного производства с учётом амортизации оборудования. Закупочная цена метиза почти не меняется с ростом партии, разве что за счёт скидок у поставщика. Себестоимость же собственного изделия падает с ростом объёма, потому что постоянные затраты на станок и его обслуживание размазываются на большее количество деталей.
Точка пересечения этих кривых и есть тот самый объём, начиная с которого собственное производство выгоднее закупки. Для типового крепежа общего применения эта точка часто оказывается недостижимой: слишком дёшев и доступен стандартный болт на рынке. А вот для нестандартных позиций – увеличенной длины, специальной резьбы, нетиповой головки – порог окупаемости смещается вниз, потому что именно такие метизы сложно и дорого найти у дистрибьюторов.
Что входит в себестоимость собственного метиза
Помимо стоимости металла и амортизации станка в расчёт нужно закладывать энергопотребление, фонд оплаты труда оператора, затраты на оснастку (матрицы, пуансоны, накатные ролики) и их расходную часть, а также процент брака на этапе освоения техпроцесса. Отдельная статья – подготовка производства: разработка техпроцесса, изготовление первой оснастки под конкретный типоразмер, отладка режимов высадки и накатки.
Эти затраты разовые, и чем больше номенклатура метизов, которые завод планирует производить на одном оборудовании, тем быстрее они окупаются. Если линейка ограничена одним-двумя типоразмерами, разумнее заказывать партию у специализированного производителя, а собственное оборудование рассматривать для позиций, которые нужны регулярно и в объёме, кратном сменному выпуску станка.
Холодная высадка и резьбонакатка как основа техпроцесса
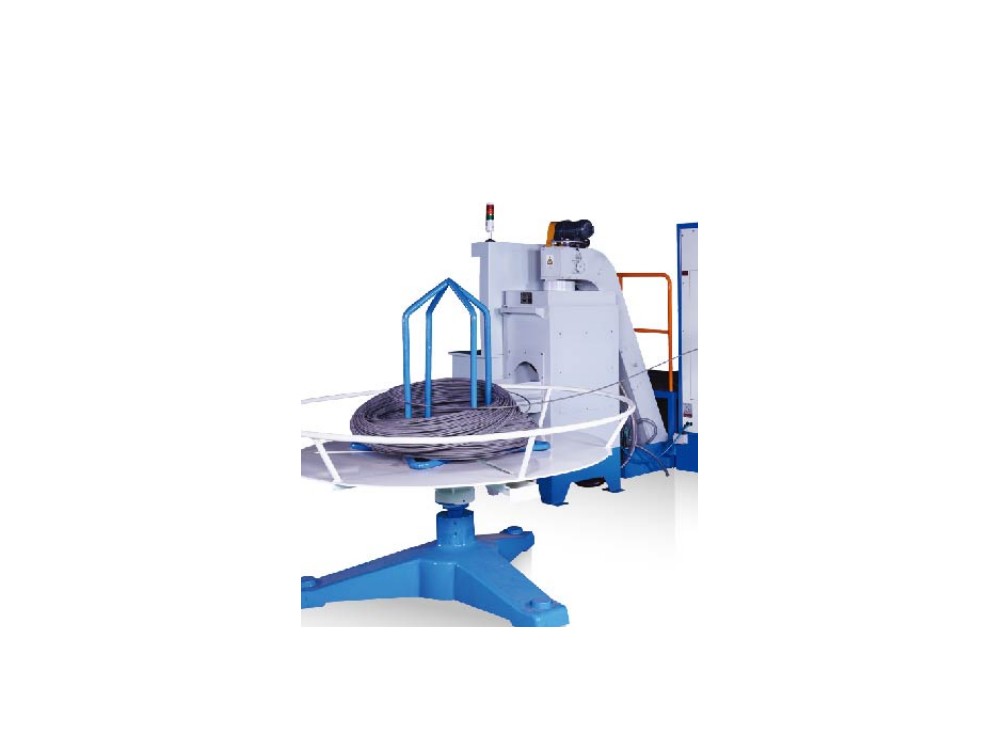
Большая часть крепежа – болты, винты, заклёпки – производится методом холодной высадки: заготовка из калиброванной проволоки деформируется в штампе под усилием пресса, формируя головку за один или несколько переходов. Резьба на стержне нарезается отдельно методом накатки роликами, что упрочняет металл в зоне резьбы за счёт наклёпа и не перерезает волокна металла, в отличие от нарезания резьбы резцом.
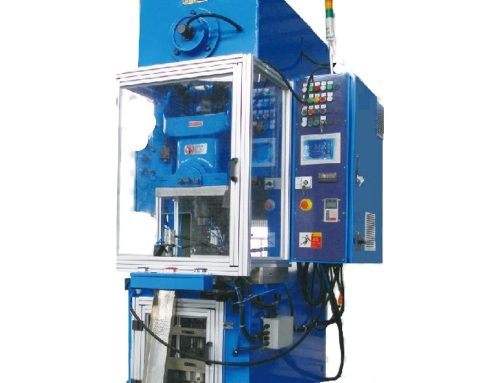
Подбор станка под конкретную номенклатуру начинается с диаметра и длины заготовки, количества переходов высадки и требуемой производительности в штуках за смену. Подробный разбор типов холодновысадочных автоматов и резьбонакатных станков, а также логика подбора под изделие изложена в техническом гиде по оборудованию для производства метизов, где разложены критерии выбора числа переходов и усилия пресса под разные группы крепежа.
Почему нестандартный крепёж меняет экономику расчёта
Стандартный болт или гайку завод почти всегда получит быстрее и дешевле на стороне: рынок насыщен, цена конкурентная, логистика отработана. Другая история – крепёж под конкретную деталь: нестандартная длина, специальное покрытие, увеличенный диаметр головки под посадочное место, или метиз из стали, которую серийные производители не держат в номенклатуре.
Здесь закупка превращается в долгие переговоры с минимальной партией заказа, которая может в разы превышать реальную потребность завода, плюс срок изготовления от нескольких недель. Собственный станок с переналадкой под типоразмер закрывает эту нишу без привязки к чужому минимальному тиражу, и именно такие позиции чаще всего становятся первым кандидатом на перенос в собственное производство.
Как выбирают оборудование под объём и номенклатуру
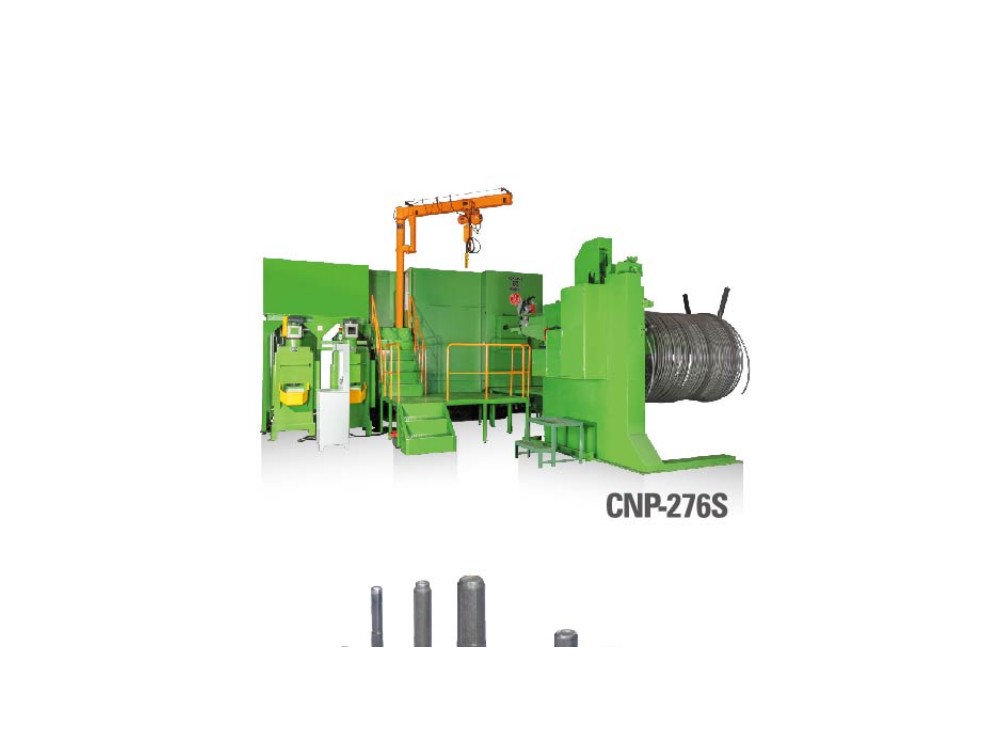
Ключевой параметр – не абстрактная производительность станка, а соответствие диаметра и длины высаживаемой заготовки диапазону конкретной модели, количество переходов под сложность головки и наличие резьбонакатной секции в одной линии или как отдельного станка. Каталог метизного оборудования включает 8 серий станков-автоматов холодновысадочного и резьбонакатного типа, и выбор серии напрямую зависит от того, какую номенклатуру завод планирует закрывать: крепёж общего назначения или специальные позиции с увеличенной длиной стержня.
Для заводов, которые производят не только крепёж, но и детали с глубокими отверстиями – направляющие втулки, валы, штоки под те же метизные линии – отдельный вопрос представляет обработка глубоких каналов, где применяются станки глубокого сверления с технологией BTA или e-MP, если в номенклатуре присутствуют подобные детали.
Пример из практики
Участок сборки гидравлического оборудования регулярно заказывал партии специальных болтов увеличенной длины под нестандартный корпус редуктора. Минимальная партия у поставщика превышала квартальную потребность в три раза, а склад был вынужден держать избыточный запас под риск изменения конструкции. После расчёта себестоимости собственного изготовления на холодновысадочном автомате с резьбонакаткой точка окупаемости оказалась ниже годовой потребности участка, и производство этой конкретной позиции перенесли в цех, оставив закупку только для стандартного крепежа.
Типовые ошибки при переходе на собственное производство
Чаще всего заводы ошибаются в двух направлениях. Первое – берут станок под максимальную универсальность, рассчитывая закрыть всю номенклатуру сразу, и переплачивают за диапазон, который реально не используется. Второе – экономят на оснастке и считают только стоимость станка, забывая, что матрицы и накатные ролики под каждый типоразмер требуют отдельных вложений и имеют ограниченный ресурс.
Ещё одна частая ошибка – пропуск этапа технологической отладки в расчёте окупаемости: первые партии почти всегда идут с повышенным процентом брака, пока режимы высадки не подогнаны под конкретную партию металла, и если не заложить это время в план, фактическая точка окупаемости сдвигается на более поздний срок, чем в предварительном расчёте.
Чек-лист для расчёта целесообразности собственного производства метизов:
- посчитайте себестоимость собственного метиза с учётом амортизации, оснастки, энергии и фонда оплаты труда оператора
- сравните её с закупочной ценой нестандартной позиции, а не стандартного крепежа с рынка
- оцените реальный годовой объём потребления именно этой позиции, а не всей номенклатуры крепежа завода
- проверьте диапазон диаметров и длин заготовки у рассматриваемой модели станка на соответствие вашей номенклатуре
- заложите в расчёт этап отладки техпроцесса и процент брака на первых партиях
- уточните, нужна ли резьбонакатная секция отдельно или в составе одной линии с высадкой
Собственное производство метизов оправдано там, где нестандартная позиция нужна регулярно и в объёме, который окупает амортизацию станка и оснастки за разумный срок. Для стандартного крепежа закупка почти всегда остаётся дешевле, а решение по каждой конкретной позиции стоит принимать через расчёт, а не через желание избавиться от зависимости от поставщиков. Критерии подбора моделей станков и логику расчёта под вашу номенклатуру можно уточнить через каталог метизного оборудования или обсудить техническую сторону проекта через услуги по подбору и пусконаладке оборудования.


Оставить комментарий